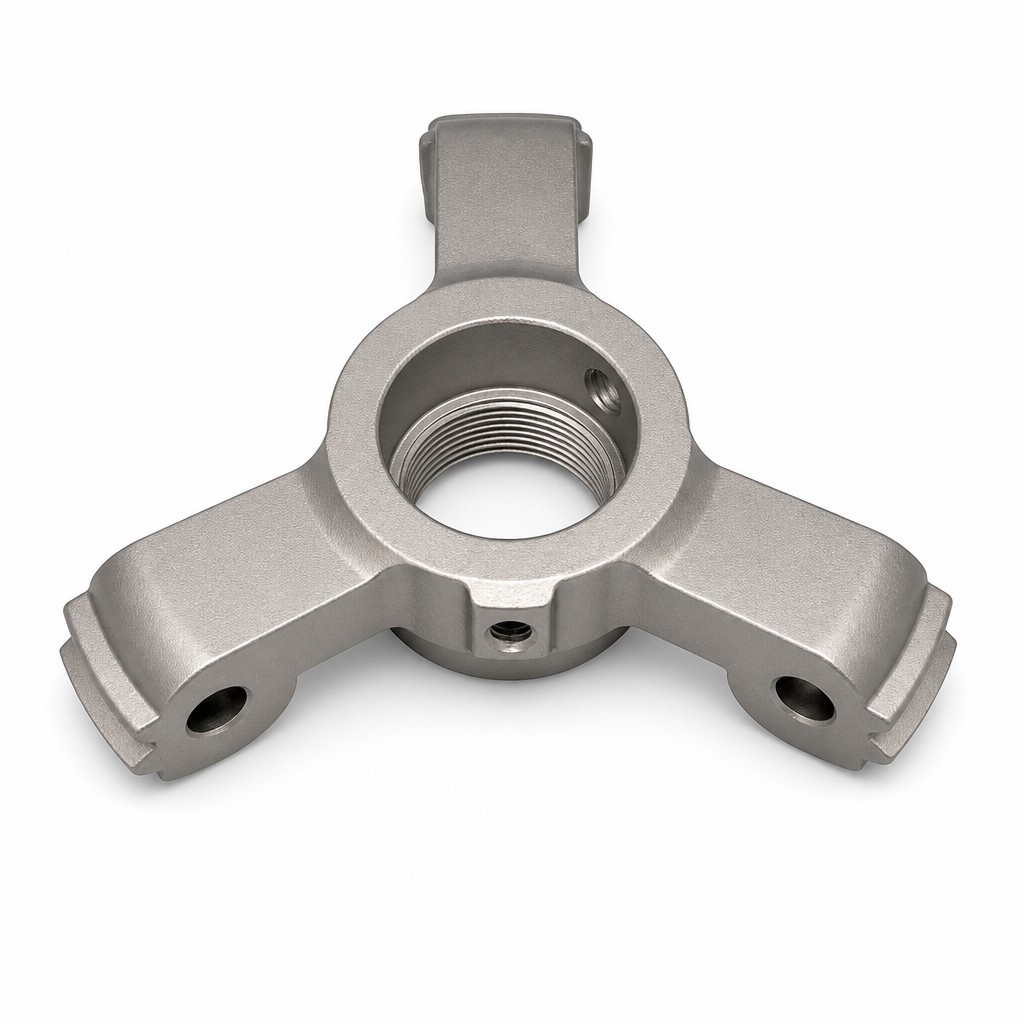
Das zentrale Innengewinde übernimmt die Hauptpositionierung; drei Arme im 120-Grad-Winkel tragen an jedem Ende eine Bohrung und einen Klemmschlitz, sodass das Werkstück gleichzeitig aus drei Richtungen gedrückt wird.
Alle drei Arme werden in einer Aufspannung auf gleiche Höhe gefräst, sodass beim Aufbau auf der Maschine kein Unterlegen nötig ist.