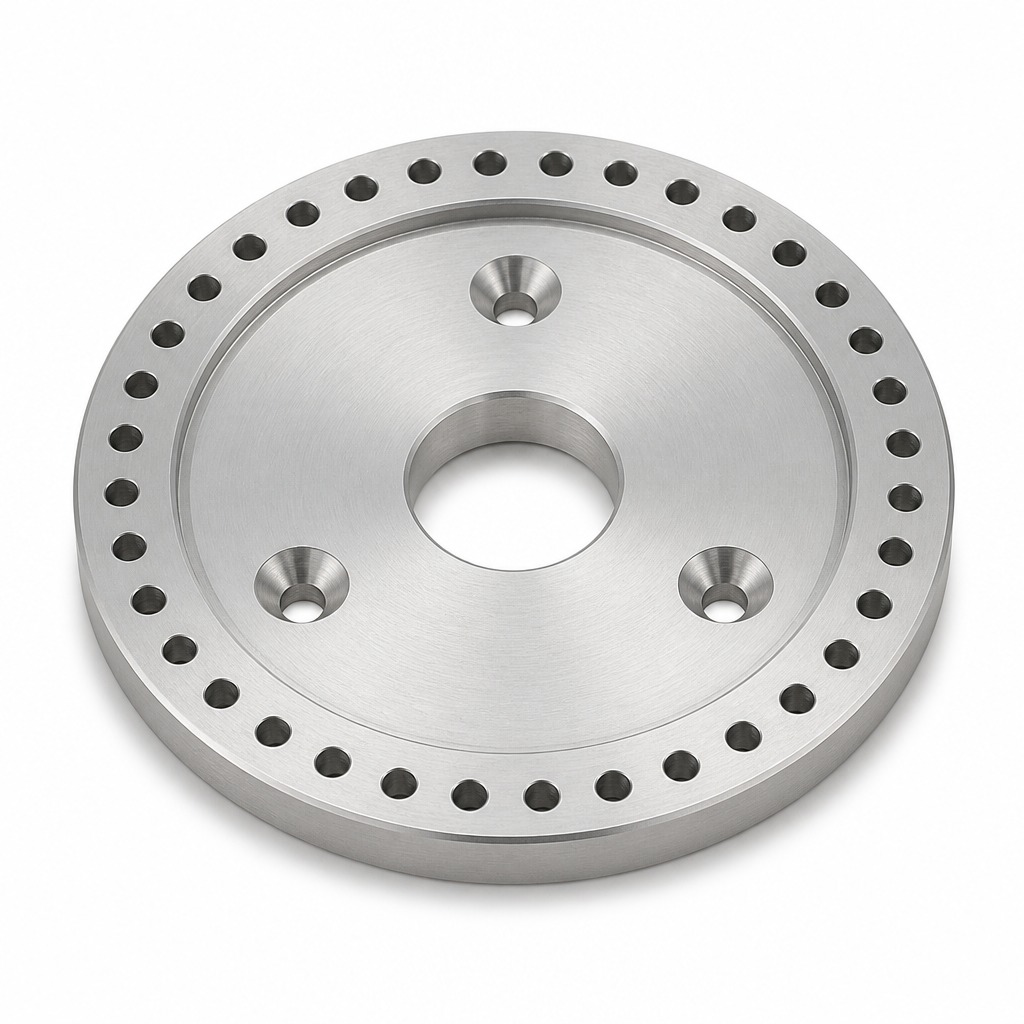
Indexier-Positionierscheibe

Die Bohrungen werden in einer Drehaufspannung gebohrt, sodass sich der Teilungsfehler nicht summiert, und die Zentralbohrung entsteht mit der Auflagefläche.

Werkstoff
Aluminiumlegierung
Fertigung
3-Achsen-Fräsen + Bohren + Flachschleifen + Gewindeschneiden
Toleranz
±0.02 mm Lochbild · ±0.01 mm Planheit
Oberflächenbehandlung
Geschliffene Flächen (Ra 0.8 µm), Eloxieren optional
Abmessungen
Kundenspezifisch nach Zeichnung
Losgröße
1 Musterstück – 1.000 Stk./Jahr
Lieferzeit
15–20 Arbeitstage (Erstmuster 10–12)
Dokumente
FAI-Bericht · Werkstoffzeugnis · Maßbericht

Sie bestimmt die Indexiergenauigkeit über den Winkelabstand der Bohrungen, deshalb werden alle in einer Aufspannung auf der Drehachse gebohrt, wodurch der Summenfehler über mehrere Umspannungen nicht anwächst.

Die Zentralbohrung wird zusammen mit der Auflagefläche gefertigt, sodass das Nullsetzen auf dem Teiler ohne Justage erfolgt.

Angebot anfordern

Erzählen Sie uns von Ihrem Teil

Angebot anfordern

  • WhatsApp / Telefon+86 177 1926 7530
  • WerkHedong-Gruppe Nr. 1, Gemeinde Pailou, Straßenviertel Hanguan, Kreis Xin’an, Luoyang, Henan, China
  • GeschäftszeitenMo – Fr 08:30 – 18:00 (GMT+8)
Rückmeldung innerhalb von 24 Werkstunden