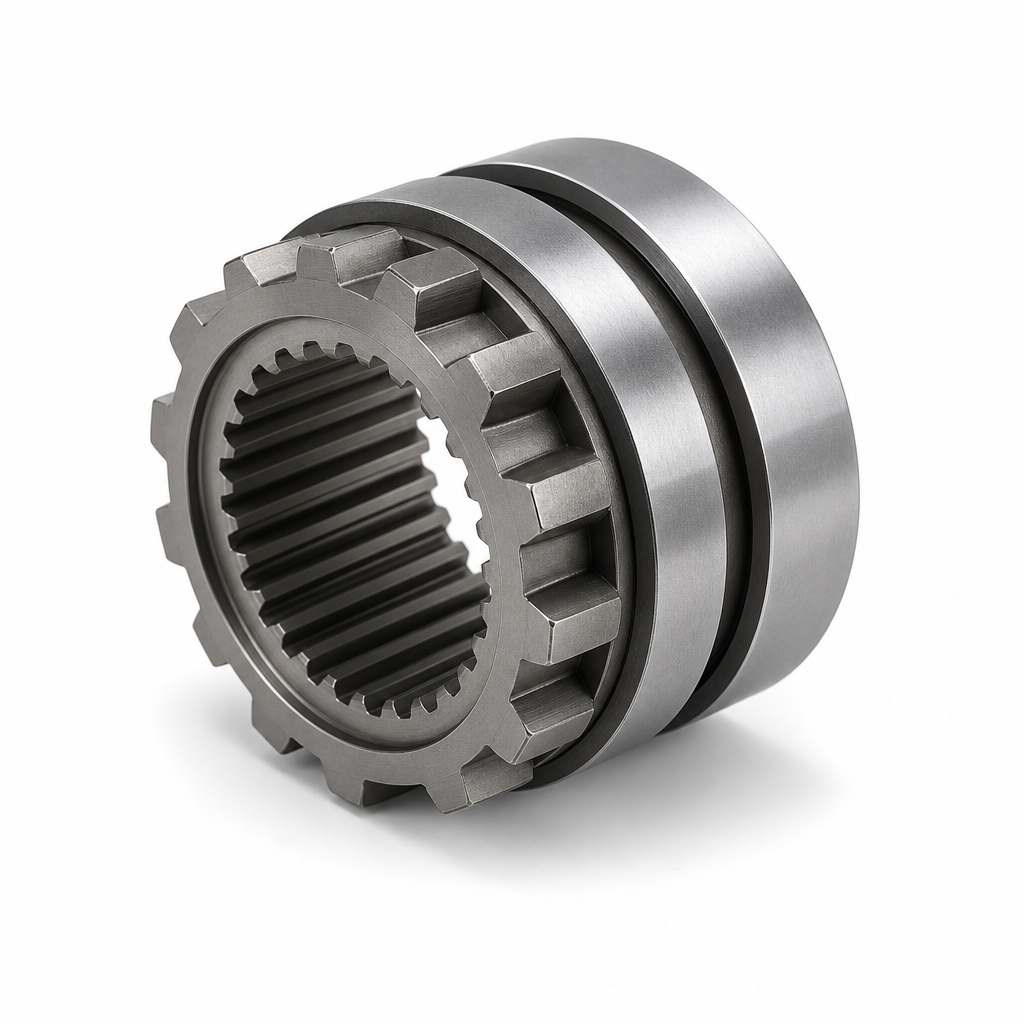
Eine Schaltmuffe mit Außenklauen und innenliegender Evolventenverzahnung, beide von derselben Basis gefertigt, mit der Fase an der Stirnfläche als Einführschräge. Dieses Stahlteil fertigen wir am häufigsten für Getriebe- und Zapfwellen-Kunden.
Die Abnahmekriterien liegen nicht in der Kontur, sondern an zwei Stellen: an der Relativphase zwischen Innenverzahnung und Außenklauen und daran, was das Einsatzhärten mit der Innenverzahnung macht. Wandert die Phase, stoßen die Zähne beim Schalten stumpf aufeinander statt ineinanderzugleiten; verzieht sich die Verzahnung im Härtebad, geht die Muffe nicht auf die Welle. Deshalb werden die Außenklauen gegen dieselbe Basis wie die Verzahnung gefräst oder gestoßen, die Phase auf ±0,05 mm gehalten, die Einsatzhärtungstiefe auf 0,6–0,9 mm bei 58–62 HRC eingestellt und die Innenverzahnung nach dem Härten geschliffen. Die Stirnfase bleibt bei 15°–20° als Einführschräge.
Nennen Sie Zähnezahl, Modul oder Diametral Pitch, Verzahnungsnorm (DIN 5480, ANSI B92.1 oder GB/T 3478), Drehmoment und Schaltart. Wir legen die Wärmebehandlung fest — Einsatzhärten oder Vergüten plus Induktionshärten — und die Schleifzugabe, und kalkulieren mit Härte-, Härtetiefen- und Verzahnungsprotokoll. Angebot innerhalb von 48 Stunden.