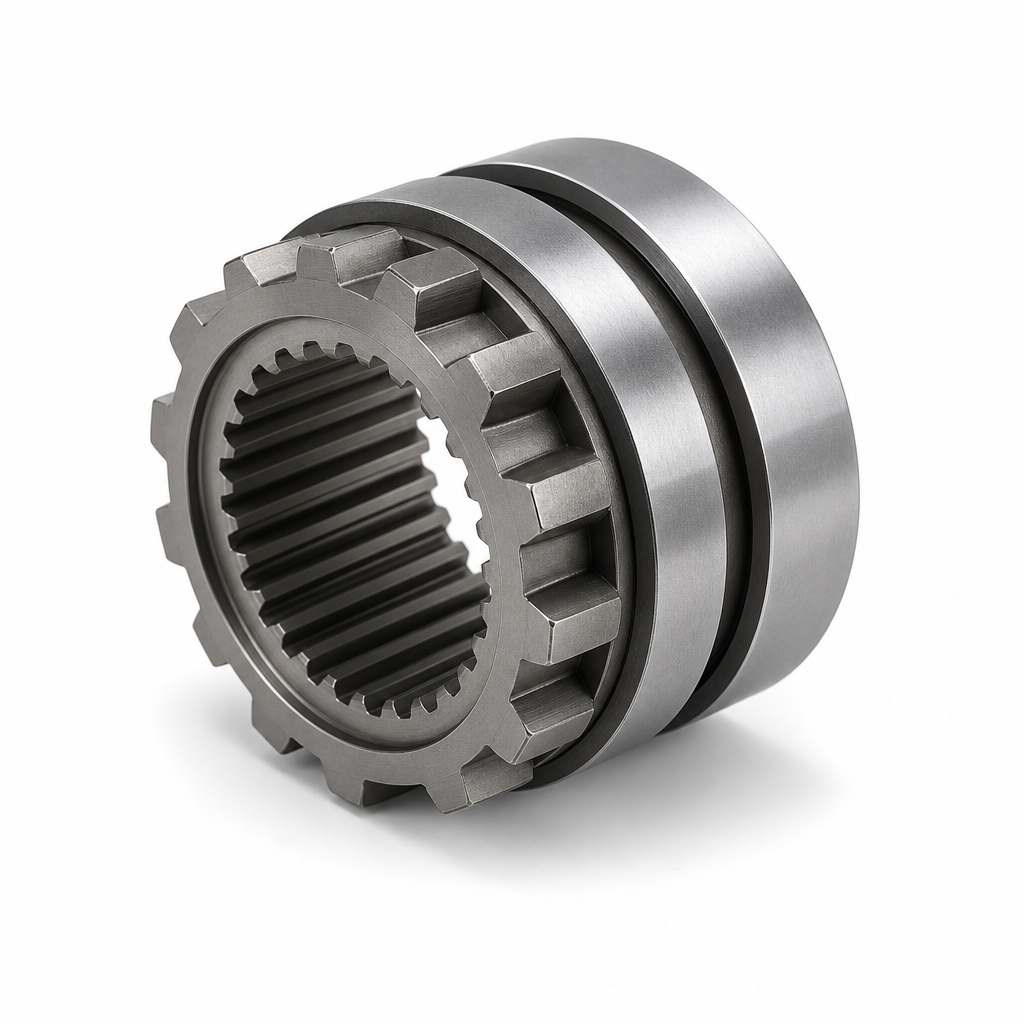
内花键外齿啮合套,外齿与内花键在同一基准上加工,端面倒角做成导入角——这是我们给变速箱、取力器客户做得最多的钢件参考件。
这类件的验收点不在外形,在两处:内外齿的相对相位,和渗碳淬火后的内花键变形。相位偏一点,换挡时齿顶顶齿,挂不进去;内花键热处理收缩不均,装配就过不去。所以外齿滚插后与内花键同基准加工,齿相位按 ±0.05 mm 控,渗碳层 0.6–0.9 mm、齿面 58–62 HRC,热处理后内花键磨削修正,端面倒角留 15°–20° 做起导入。
请把齿数、模数或径节、花键标准(DIN 5480、ANSI B92.1 或 GB/T 3478)、传递扭矩与换挡方式发给我们——我们会确认热处理路线(渗碳淬火或调质加感应)与磨削余量,再连同硬度、层深与齿检报告一并报价,48 小时内回复。