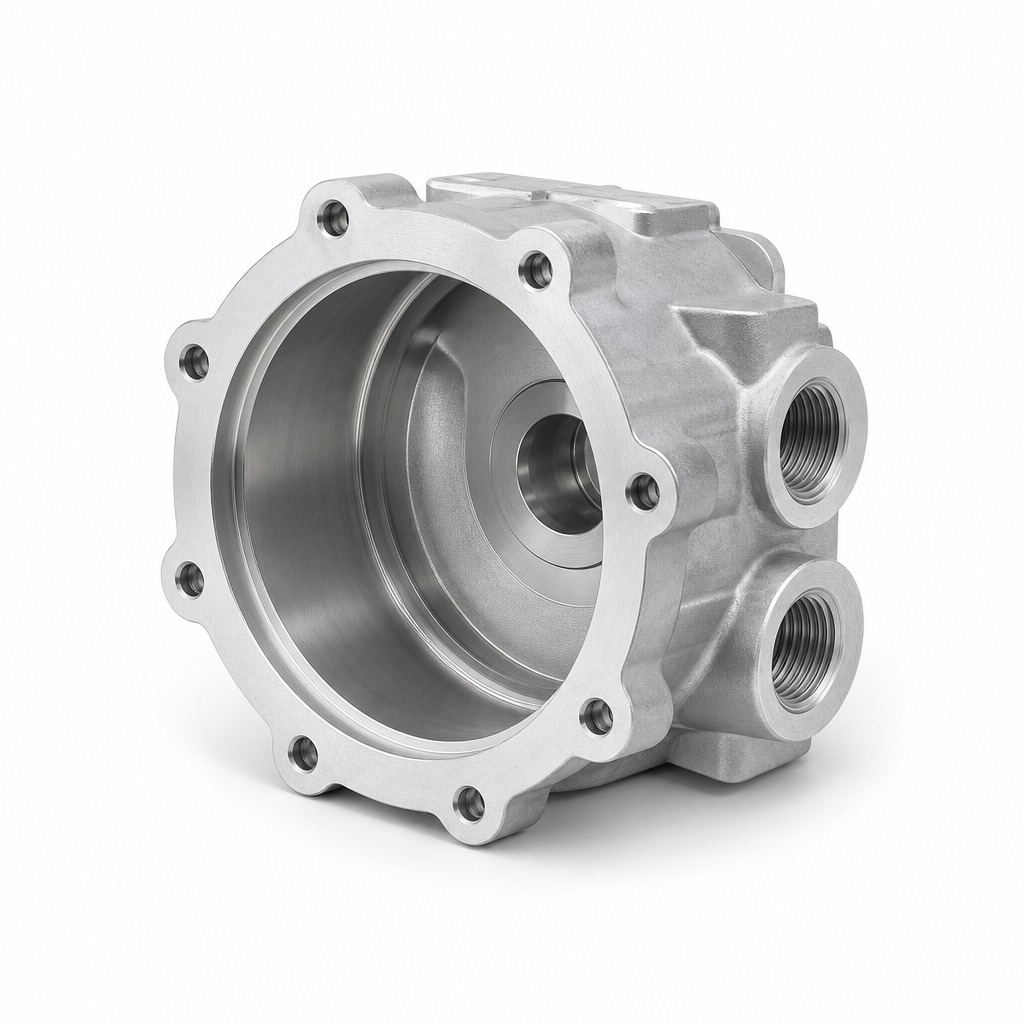
Полость глубже половины длины инструмента: ее обрабатывают черновыми слоями и чистят удлиненной фрезой, поэтому стенка и дно получаются за один установ без ступеньки.
Два боковых отверстия расположены под траекторию потока, а каждый корпус перед отгрузкой проходит проверку на герметичность.