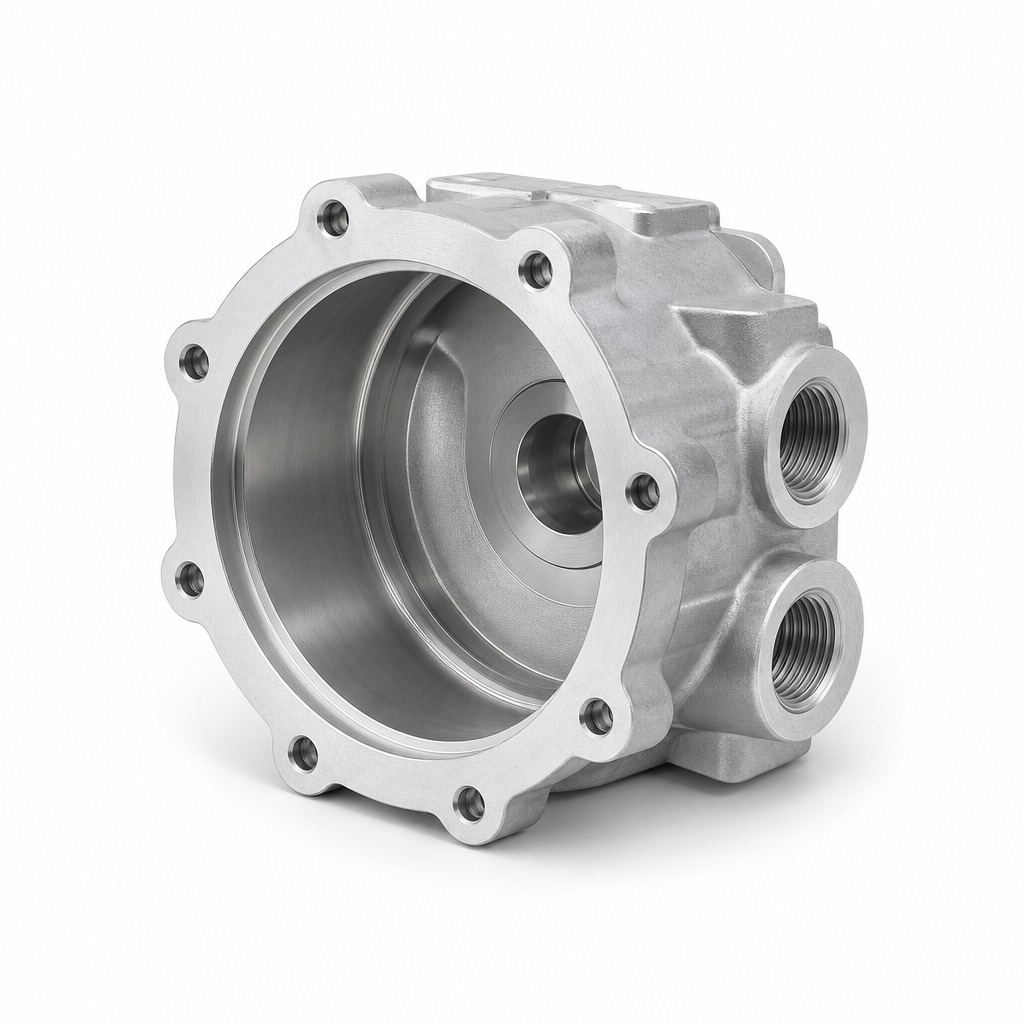
深腔泵壳的腔体深度超过刀具长度的一半,粗加工分层下刀、精加工用加长刀清根,腔壁与底面在一次装夹内完成,避免接刀痕。侧壁两个螺纹口的位置按流道走向确定,出厂前做气密检查。
深腔泵壳
腔深超过刀长一半,粗加工分层、精加工加长刀清根,腔壁与底面同工序完成;出厂逐件做气密检查。
- 材质
- 铝合金
- 工艺
- 数控车削 + 铣削 + 镗孔 + 攻丝
- 公差
- 内孔 ±0.02 mm · 端面跳动 ±0.03 mm
- 表面处理
- 机加工(可做阳极氧化)
- 尺寸
- 按图纸定制
- 批量
- 1 件样件 – 5000 件/年
- 交期
- 15–20 个工作日(首件 10–12 天)
- 随货文件
- 首件检验报告 · 材质证明 · 压力试验报告