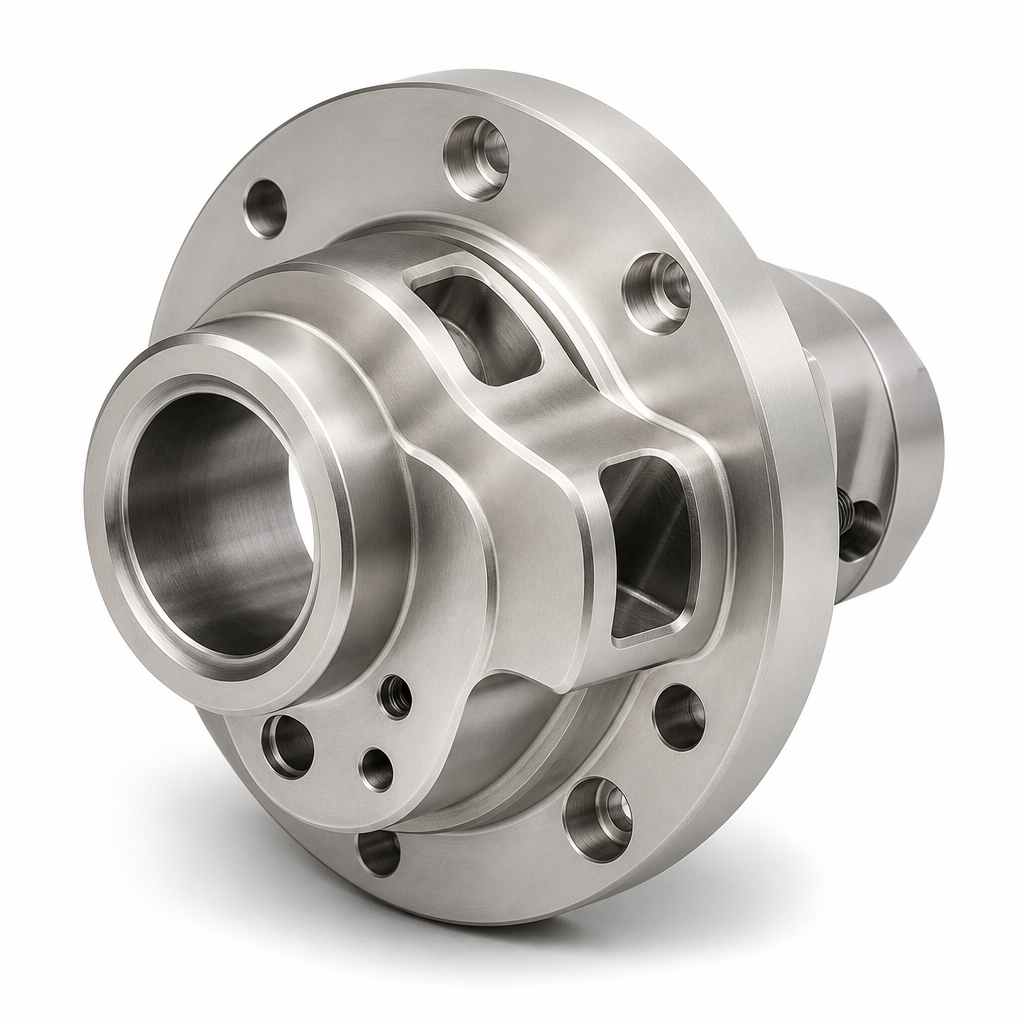
Eine Edelstahl-Flanschnabe, bei der Bohrung, Zentrierbund und Stirnfläche in einer Aufspannung fertig bearbeitet werden und die beiden Erleichterungsfenster auf einer 4-Achse gefräst sind. Dieses Flanschmuster fertigen wir am häufigsten für Kunden aus Kupplungs-, Radnaben- und Antriebsstrangbau.
Ob ein Flansch rund läuft, hängt an zwei Dingen: der Rundheit zwischen Zentrierbund und Bohrung und der Rechtwinkligkeit der Stirnfläche zur Achse. Beides lässt sich später nicht mehr ausrichten — es hält nur, wenn es in einer Aufspannung gedreht wird. Das Fräsen der Fenster setzt Spannungen im Rohteil frei, deshalb lautet die Reihenfolge: erst Fenster fräsen, dann den Bund schlichten. Umgekehrt ist die Arbeit verloren. Schraubenlöcher werden auf dem Lochkreis auf ±0,1 mm gebohrt und gerieben, die Senkungen separat geplant, damit die Schraubenköpfe satt aufliegen.
Nennen Sie das Anschlussbauteil — Kupplung, Radnabe oder Pumpenkonsole — sowie Drehmoment, Drehzahl, Bundpassung und Schraubengröße. Für rotierende Teile kalkulieren wir das Auswuchten (G6.3) als Option und liefern 3D-Mess-, Rundlauf- und Werkstoffprotokoll mit. Angebot innerhalb von 48 Stunden.