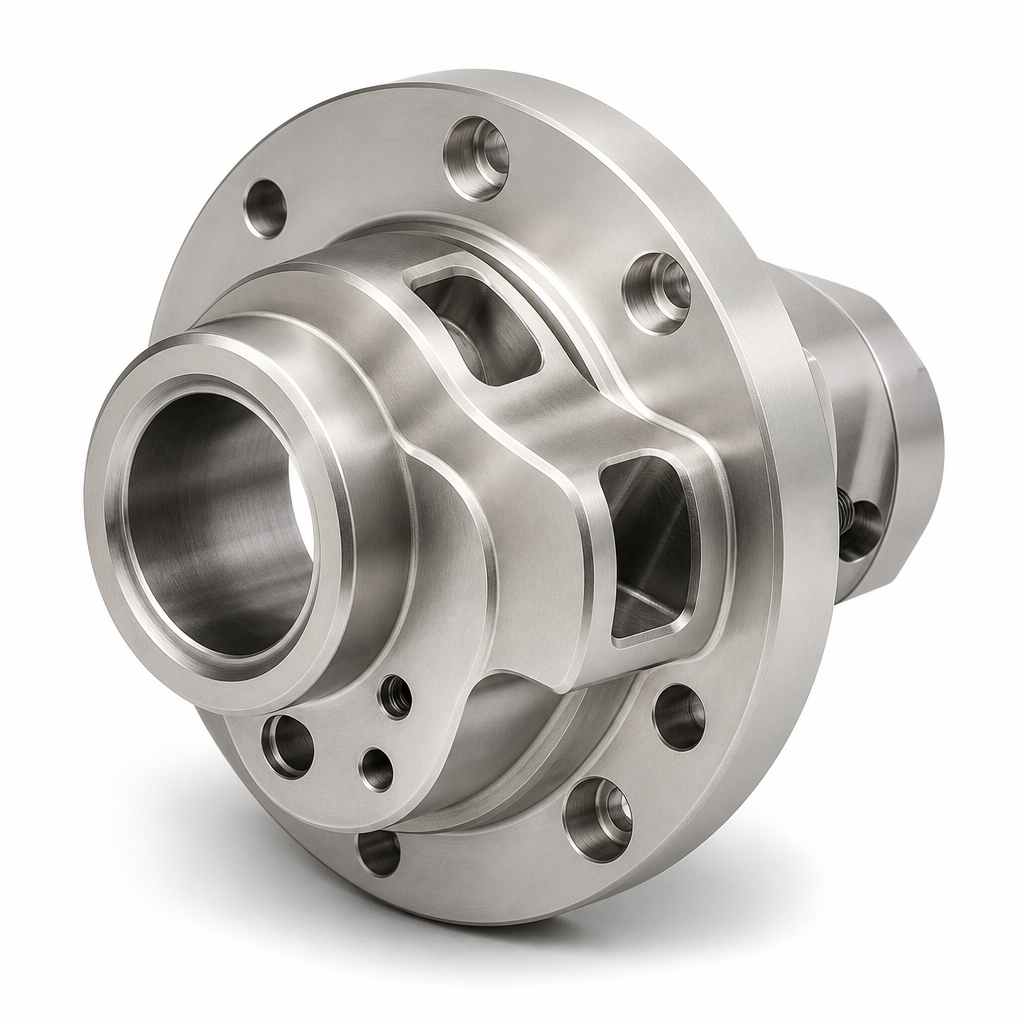
Фланцевая втулка из нержавеющей стали, у которой центральное отверстие, центрирующий бурт и торец обрабатываются за один установ, а два окна облегчения фрезеруются на 4-осевом станке. Именно такой фланец мы чаще всего делаем для заказчиков муфт, ступиц и трансмиссии.
Бьёт фланец или нет, зависит от двух вещей: соосности бурта и отверстия и перпендикулярности торца к оси. Ни то, ни другое потом не выправить выверкой — держится только при точении за один установ. Фрезеровка окон снимает напряжения заготовки, поэтому порядок такой: сначала окна, затем чистовая обработка бурта. Наоборот — работа насмарку. Отверстия сверлятся и развёртываются по окружности с допуском ±0,1 мм, а цековки обрабатываются отдельно, чтобы головки болтов садились плотно.
Сообщите ответную деталь — муфту, ступицу или кронштейн насоса — а также момент, частоту вращения, посадку бурта и размер болтов. Для вращающихся деталей мы отдельно считаем балансировку (G6.3), а с деталями отдаём отчёты КИМ, по биению и сертификат материала. Ответ в течение 48 часов.