CNC-Toleranzen: Ein praktischer Leitfaden für die Spezifikation
Wie Toleranzen zu Bearbeitungskosten werden, welche Angaben den Preis bestimmen und wie Sie eine Spezifikation schreiben, die ein Zulieferer einhalten kann.
Die meisten Auseinandersetzungen über Angebote beginnen nicht beim Preis. Sie beginnen mit einer Zeichnung, die an jedem Maß plus oder minus 0.01 mm vorgibt, mit dem Hinweis „alle Oberflächen Ra 0.8“, und mit einem Zulieferer, der das Dreifache des erwarteten Betrags anbietet, weil der Auftrag um ein einziges Merkmal herum geplant werden muss. Eine Toleranz ist keine Aussage über Qualität. Sie ist eine Prozessanweisung, und die Zeichnung ist der Ort, an dem die Kosten eines Teils tatsächlich entstehen.
Dieser Leitfaden zeigt, wie Toleranzen zu Bearbeitungskosten werden, welche Angaben die Entscheidung bestimmen und wie Sie eine Spezifikation schreiben, die ein Zulieferer einhalten kann, ohne das Angebot mit Sicherheitszuschlägen zu versehen.
Was eine Toleranz von der Werkstatt tatsächlich verlangt
Eine Toleranz sagt dem Prozess, wie viel Spielraum er hat. Eine Angabe von plus oder minus 0.1 mm an einer gefrästen Tasche ist für eine 3-Achs-Maschine Routine. Dieselbe Tasche mit 0.01 mm verändert die Planung: Schruppen und Schlichten werden getrennt, das Teil braucht eventuell eine Spannungsarmglühung, die Temperatur an der Maschine beginnt eine Rolle zu spielen, und das Merkmal wird auf einem Koordinatenmessgerät geprüft statt an der Werkbank.
Diese Kette von Änderungen, also zusätzliche Aufspannungen, langsamere Vorschübe, mehr Prüfaufwand und ein höheres Ausschussrisiko, ist das, was im Angebot erscheint. Die Zahl auf der Zeichnung kostet nicht für sich genommen Geld. Der Prozess, den sie erzwingt, kostet es.
Ziehen Sie eine Toleranz nur dort enger, wo es die Funktion verlangt. Jede andere enge Angabe wird zweimal bezahlt: einmal in der Bearbeitung, einmal in der Prüfung.
Typische Fähigkeit nach Verfahren
Die folgende Tabelle zeigt, was produzierende Betriebe bei kleinen und mittleren Zerspanungsteilen üblicherweise einhalten. Verstehen Sie sie als Planungshilfe und nicht als Spezifikation, denn die tatsächliche Grenze hängt vom Merkmal, vom Werkstoff und von der Vorrichtung ab.
| Verfahren | Übliche Toleranz in der Serie | Hinweise |
|---|---|---|
| 3-Achs-CNC-Fräsen | 0.05 mm | Sicherer Bereich für die meisten prismatischen Teile |
| 5-Achs-CNC-Fräsen | 0.02 mm | Hält die Position über schräge Merkmale in einer Aufspannung |
| CNC-Drehen | 0.02 mm | Durchmesser; Längenmaße hängen von der Vorrichtung ab |
| Flachschleifen | 0.005 mm | Ebenheit und Parallelität sind meist die eigentliche Vorgabe |
| Drahterodieren | 0.005 mm | Gehärteter Werkstoff, scharfe Innenkanten |
| Blech, Laser und Biegen | 0.15 mm | Biegezugabe und Rückfederung dominieren |
Vier Angaben, die den Preis bestimmen
1. Das engste Merkmal bestimmt den gesamten Auftrag
Ein Teil wird nie auf eine durchschnittliche Toleranz gefertigt. Eine Bohrung mit 0.008 mm zieht die gesamte Bearbeitung in einen langsameren Bereich: Schlichtgänge, Messen im Prozess, kontrollierte Umgebung. Ist diese Bohrung ein Lagersitz, ist der Aufwand gerechtfertigt. Ist es ein Durchgangsloch, das aus einer älteren Revision übernommen wurde, ist es Geld ohne Gegenwert.
2. Form- und Lagetoleranzen stehen über dem Maß
Ein Durchmesser von 20 mm mit 0.02 mm Maßtoleranz sagt nichts darüber, ob der Zylinder gerade ist. Position, Rechtwinkligkeit, Koaxialität und Profil steuern die Beziehung zwischen Merkmalen, und diese Angaben entscheiden über die Konstruktion der Vorrichtung. Unbestimmte Bezüge zwingen die Werkstatt zu Annahmen, und wer annimmt, nimmt konservativ an, also teuer.
3. Die Oberfläche ist eine eigene Kostenposition
Ra 3.2 ist eine normale Bearbeitungsoberfläche. Ra 0.8 verlangt einen separaten Schlichtvorgang oder eine andere Werkzeugbahn. Ra 0.4 über eine große Fläche kann Läppen bedeuten. Ein pauschaler Hinweis, der Ra 0.8 auf alle Flächen legt, ist einer der häufigsten Gründe für ein höheres Angebot als erwartet, weil er Flächen nachbearbeitet, die nie berührt werden.
4. Der Werkstoff verändert die Antwort
Aluminium 6061 und 7075 verhalten sich bei gleicher Toleranz unterschiedlich. 7075 verzieht sich nach dem Zerspanen stärker und braucht eventuell eine Spannungsarmglühung vor dem Schlichten. Edelstahl 316 kaltverfestigt und beschleunigt den Werkzeugverschleiß. Dieselbe Zeichnung beschreibt, gegen zwei Werkstoffe freigegeben, zwei verschiedene Prozesse, und sie wird auch so kalkuliert.
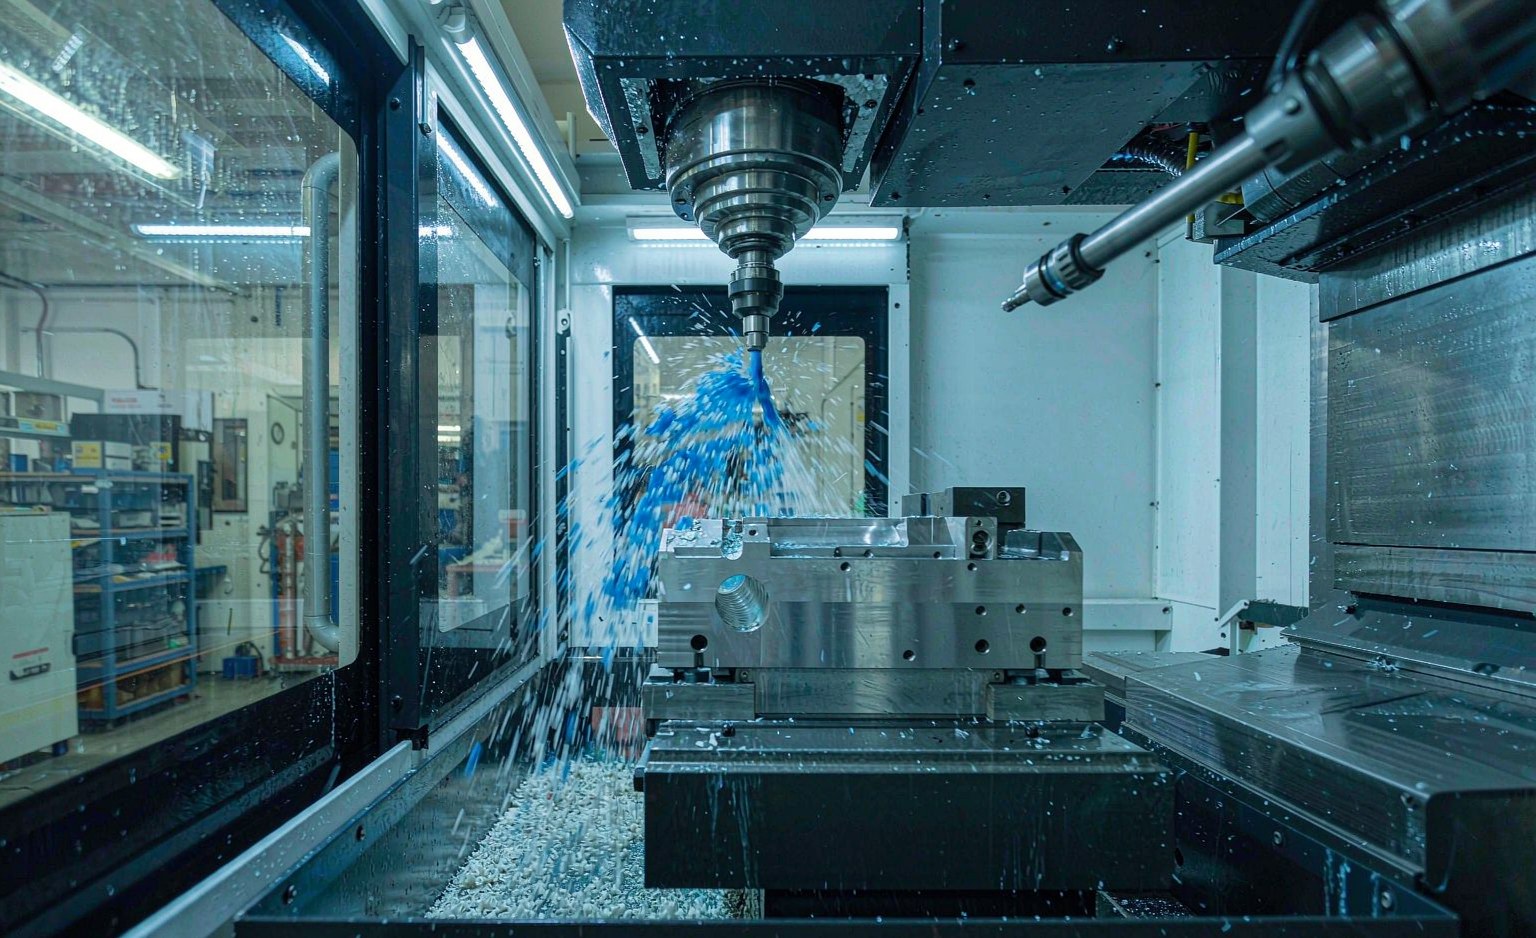
Eine 5-Achs-Aufspannung nimmt den Umspannfehler heraus, der sich sonst in jede schräge Fläche addiert. Es ist einer der wenigen Fälle, in denen engere Geometrie und niedrigere Kosten in dieselbe Richtung laufen.
Wie Sie eine Spezifikation schreiben, die die Werkstatt einhalten kann
- Allgemeintoleranz festlegen, dann Ausnahmen benennen. Ein Schriftfeld mit 0.1 mm und eine kurze Liste engerer Maße geben der Werkstatt einen Standard und zeigen genau, wo Aufwand hingehört.
- Toleranzen an die Funktion binden, nicht an die Gewohnheit. Lagersitze, Dichtflächen und Passbohrungen brauchen enge Vorgaben. Durchgangslöcher, Sichtkanten und Kabelwege nicht.
- Bezüge auf die Merkmale legen, die das Teil positionieren. Ein Bezugssystem, das Flächen nennt, die die Vorrichtung nicht erreicht, erzwingt eine zusätzliche Aufspannung.
- Funktional von optisch trennen. Ist eine Fläche sichtbar, kennzeichnen Sie sie als sichtbar. Ist sie innenliegend, sagen Sie das, statt eine Oberfläche auf alles zu legen.
- Die Prüfstufe nennen. Vollständige Maßprüfung, Stichprobe der Schlüsselmerkmale oder funktionale Lehrenprüfung kosten unterschiedlich, also wählen Sie bewusst.
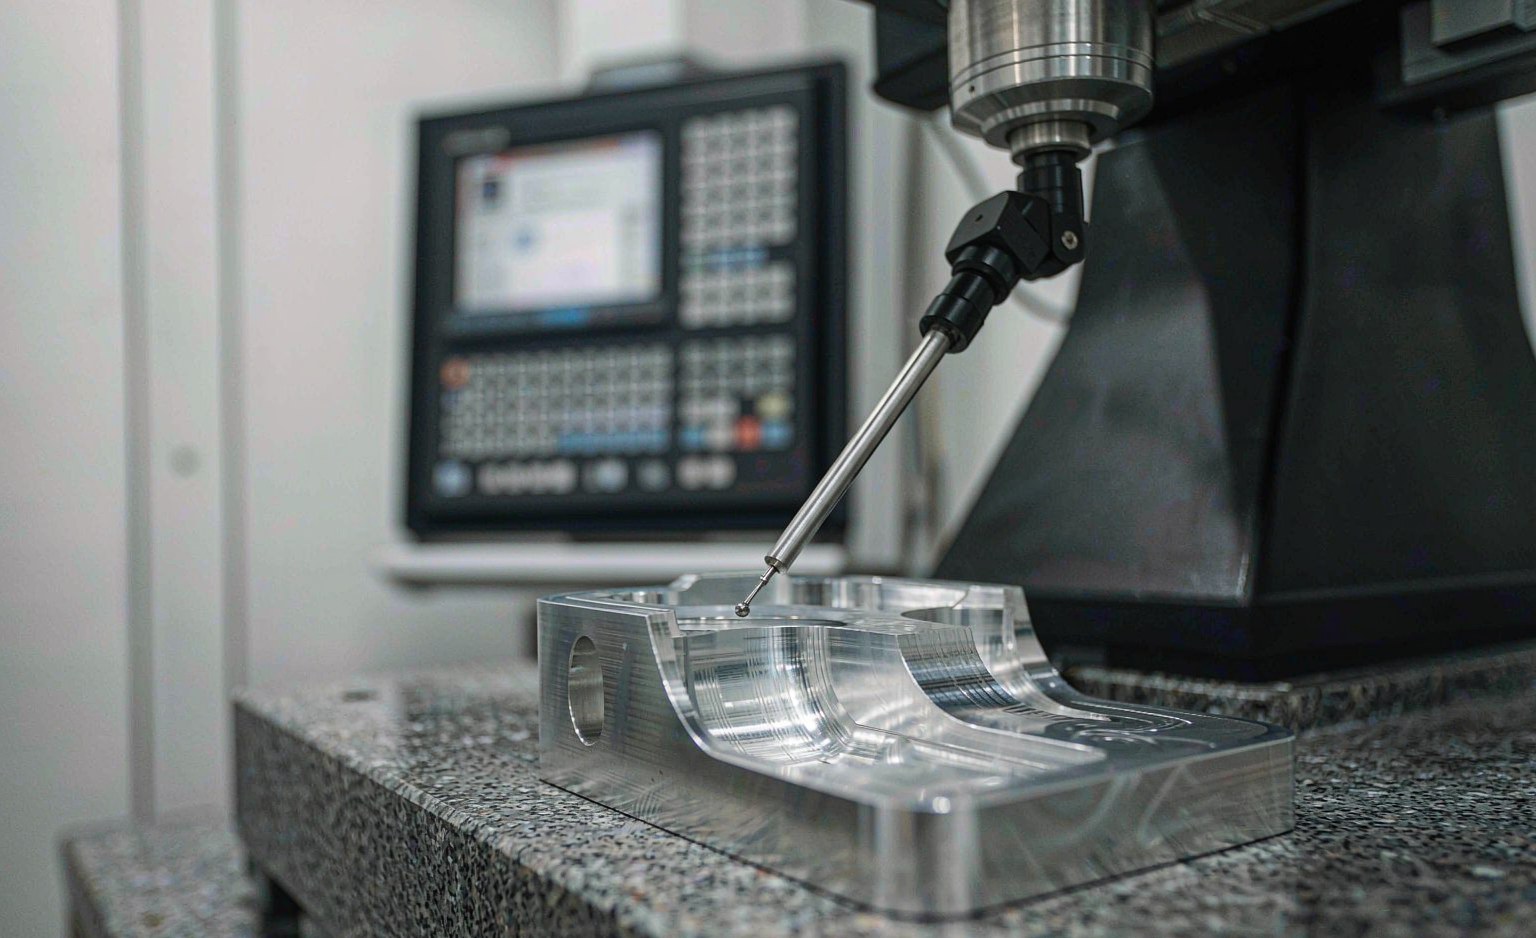
Ein enges Merkmal zu prüfen gehört zu den Kosten dieses Merkmals. Der Prüfaufwand wird zusammen mit der Bearbeitungszeit kalkuliert, nie danach.
Was ein Erstmusterprüfbericht enthalten sollte
Für ein neues Teil oder eine geänderte Zeichnung fordern Sie einen Bericht an, mit dem Sie die Spezifikation prüfen können, ohne den Zulieferer anzurufen:
- Jedes Maß und jede Form- und Lagetoleranz mit Nennmaß, Toleranz und tatsächlichem Messwert. Eine Spalte mit bestanden oder nicht bestanden ist für sich genommen kein Bericht.
- Das Prüfmittel je Merkmal: Koordinatenmessgerät, Höhenmessgerät, Bügelmessschraube, Prüfstift, Profilprojektor.
- Ein Werkstoffzeugnis mit Schmelzennummer sowie dem Werkstoffzustand, etwa weichgeglüht, kaltverfestigt oder vorgehärtet.
- Rauheitsmesswerte je vorgegebener Fläche mit dem verwendeten Gerät.
- Bei sicherheitsrelevanten oder hochvolumigen Merkmalen Prozessfähigkeitsdaten aus einer Serie statt einer Einzelmessung.
Eine kurze Checkliste vor der Freigabe einer Zeichnung
- Ist das Schriftfeld für Allgemeintoleranzen ausgefüllt, einschließlich Winkelmaßen?
- Lässt sich jede enge Angabe auf eine Funktion in der Baugruppe zurückführen?
- Sind die Bezüge mit einer normalen Vorrichtung erreichbar?
- Bezieht sich der Oberflächenhinweis auf bestimmte Flächen statt auf das ganze Teil?
- Sind Werkstoff und Zustand genannt, mit einer freigegebenen Alternative bei knapper Versorgung?
- Sind Prüfstufe und Berichtsformat definiert?
- Würde das Teil noch funktionieren, wenn die engste Toleranz um eine Stufe geöffnet würde?
Die letzte Frage ist die, die Angebote verändert. Bei den meisten Überarbeitungen sind ein oder zwei enge Angaben aus einer früheren Revision übernommen und dienen keinem Zweck mehr. Sie zu entfernen kostet in der Baugruppe nichts und spart bei jedem Stück echtes Geld.
Wenn Sie eine Zeichnung für ein neues Programm überarbeiten, ist eine Fertigungsprüfung vor der Kalkulation die günstigste Stelle, um solche Angaben zu finden.