Tolerancias de mecanizado CNC: guía práctica de especificación
Cómo las tolerancias se convierten en coste de mecanizado, qué indicaciones fijan el precio y cómo redactar una especificación que un proveedor pueda cumplir.
La mayoría de las discrepancias sobre una cotización no empiezan por el precio. Empiezan por un plano que indica más o menos 0.01 mm en cada cota, por una nota «todas las superficies Ra 0.8» y por un proveedor que cotiza el triple de lo esperado porque el trabajo debe planificarse alrededor de una sola característica. Una tolerancia no es una declaración de calidad. Es una instrucción de proceso, y el plano es el lugar donde realmente se decide el coste de una pieza.
Esta guía explica cómo las tolerancias se convierten en coste de mecanizado, qué indicaciones determinan la decisión y cómo redactar una especificación que un proveedor pueda cumplir sin cargar margen por prudencia.
Qué exige realmente una tolerancia al taller
Una tolerancia indica al proceso cuánto margen tiene. Una indicación de más o menos 0.1 mm en un bolsillo fresado es trabajo habitual para una máquina de tres ejes. El mismo bolsillo a 0.01 mm cambia el plan: el desbaste se separa del acabado, la pieza puede necesitar un alivio de tensiones, la temperatura en la máquina empieza a importar y la característica se verifica en una máquina de medición por coordenadas en lugar del banco.
Esa cadena de cambios, es decir, montajes adicionales, avances más lentos, más inspección y mayor riesgo de rechazo, es lo que aparece en la cotización. La cifra del plano no cuesta dinero por sí misma. Cuesta el proceso que impone.
Ajuste una tolerancia solo donde la función lo exija. Cualquier otra indicación ajustada se paga dos veces: una en el mecanizado y otra en la inspección.
Capacidad habitual por proceso
La tabla siguiente refleja lo que los talleres de producción suelen mantener en piezas mecanizadas pequeñas y medianas. Considérela una referencia de planificación y no una especificación, porque el límite real depende de la característica, el material y el utillaje.
| Proceso | Tolerancia habitual en serie | Notas |
|---|---|---|
| Fresado CNC de 3 ejes | 0.05 mm | Rango cómodo para la mayoría de piezas prismáticas |
| Fresado CNC de 5 ejes | 0.02 mm | Mantiene la posición en caras inclinadas con un solo montaje |
| Torneado CNC | 0.02 mm | Diámetros; las longitudes dependen del utillaje |
| Rectificado plano | 0.005 mm | La planitud y el paralelismo suelen ser el requisito real |
| Electroerosión por hilo | 0.005 mm | Material templado, esquinas internas vivas |
| Chapa, láser y plegado | 0.15 mm | Dominan el desarrollo y la recuperación elástica |
Cuatro indicaciones que deciden el precio
1. La característica más ajustada condiciona todo el trabajo
Una pieza nunca se mecaniza a una tolerancia media. Un alojamiento a 0.008 mm lleva toda la operación a un régimen más lento: pasadas de acabado, medición en proceso, entorno controlado. Si ese alojamiento es un asiento de rodamiento, el coste está justificado. Si es un taladro de paso copiado de una revisión anterior, es dinero sin contrapartida.
2. Las tolerancias geométricas prevalecen sobre la cota
Un diámetro de 20 mm con tolerancia de 0.02 mm no dice nada sobre si el cilindro es recto. Posición, perpendicularidad, concentricidad y perfil gobiernan la relación entre características, y son estas indicaciones las que deciden el diseño del utillaje. Unas referencias sin definir obligan al taller a suponer, y quien supone lo hace con margen, es decir, caro.
3. El acabado superficial es una línea de coste propia
Ra 3.2 es un acabado mecanizado normal. Ra 0.8 exige una operación de acabado separada o una trayectoria de herramienta distinta. Ra 0.4 en una cara grande puede implicar lapidado. Una nota general que aplica Ra 0.8 a todas las superficies es una de las razones más frecuentes de una cotización superior a lo esperado, porque somete a acabado caras que nunca se tocarán.
4. El material cambia la respuesta
Los aluminios 6061 y 7075 se comportan de forma distinta con la misma tolerancia. El 7075 se mueve más tras el arranque de material y puede necesitar un alivio de tensiones antes del acabado. El acero inoxidable 316 se acritura y acelera el desgaste de la herramienta. El mismo plano lanzado sobre dos materiales describe dos procesos distintos, y se cotiza como tal.
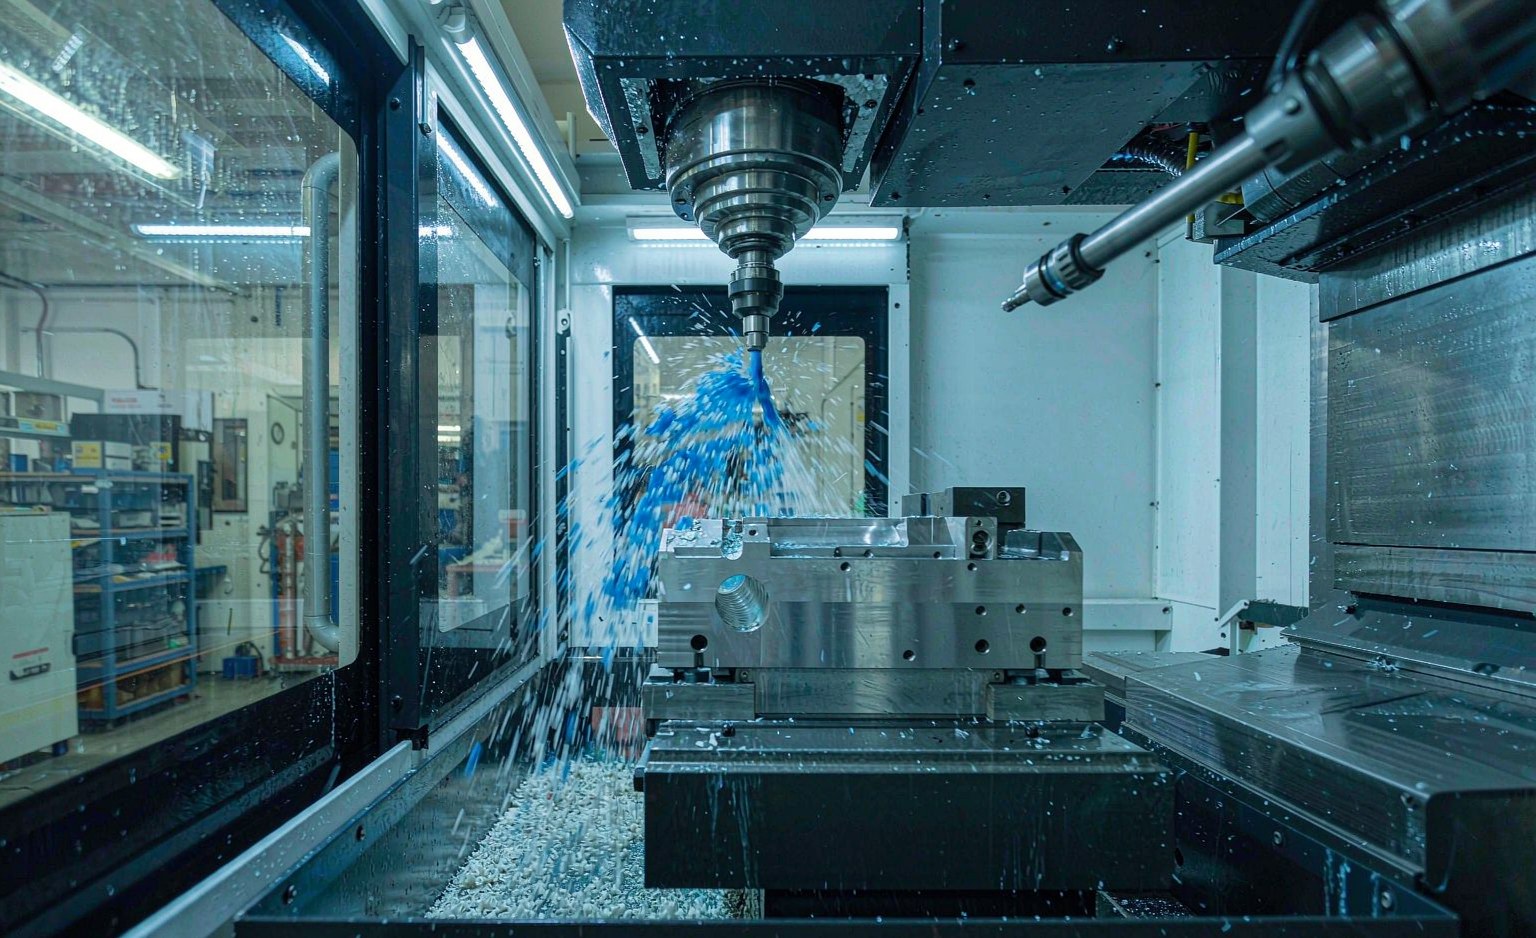
Un montaje de cinco ejes elimina el error de reposicionamiento que de otro modo se acumularía en cada cara inclinada. Es uno de los pocos casos en los que una geometría más ajustada y un coste menor van en la misma dirección.
Cómo redactar una especificación que el taller pueda cumplir
- Fije una tolerancia general y luego indique las excepciones. Un cajetín de 0.1 mm y una lista corta de cotas más ajustadas dan referencia al taller y muestran dónde concentrar el esfuerzo.
- Vincule las tolerancias a la función, no a la costumbre. Los asientos de rodamiento, las caras de estanqueidad y los alojamientos de ajuste exigen control estricto. Los taladros de paso, las aristas visibles y las canalizaciones de cables no.
- Sitúe las referencias en las superficies que posicionan la pieza. Un esquema de referencias que cita caras inalcanzables para el utillaje obliga a una operación adicional.
- Separe lo funcional de lo estético. Si una cara es visible, indíquelo. Si es interior, dígalo en lugar de aplicar un acabado a todo.
- Precise el nivel de inspección. Informe dimensional completo, muestreo de características clave o verificación con calibre funcional tienen costes distintos, así que elija con criterio.
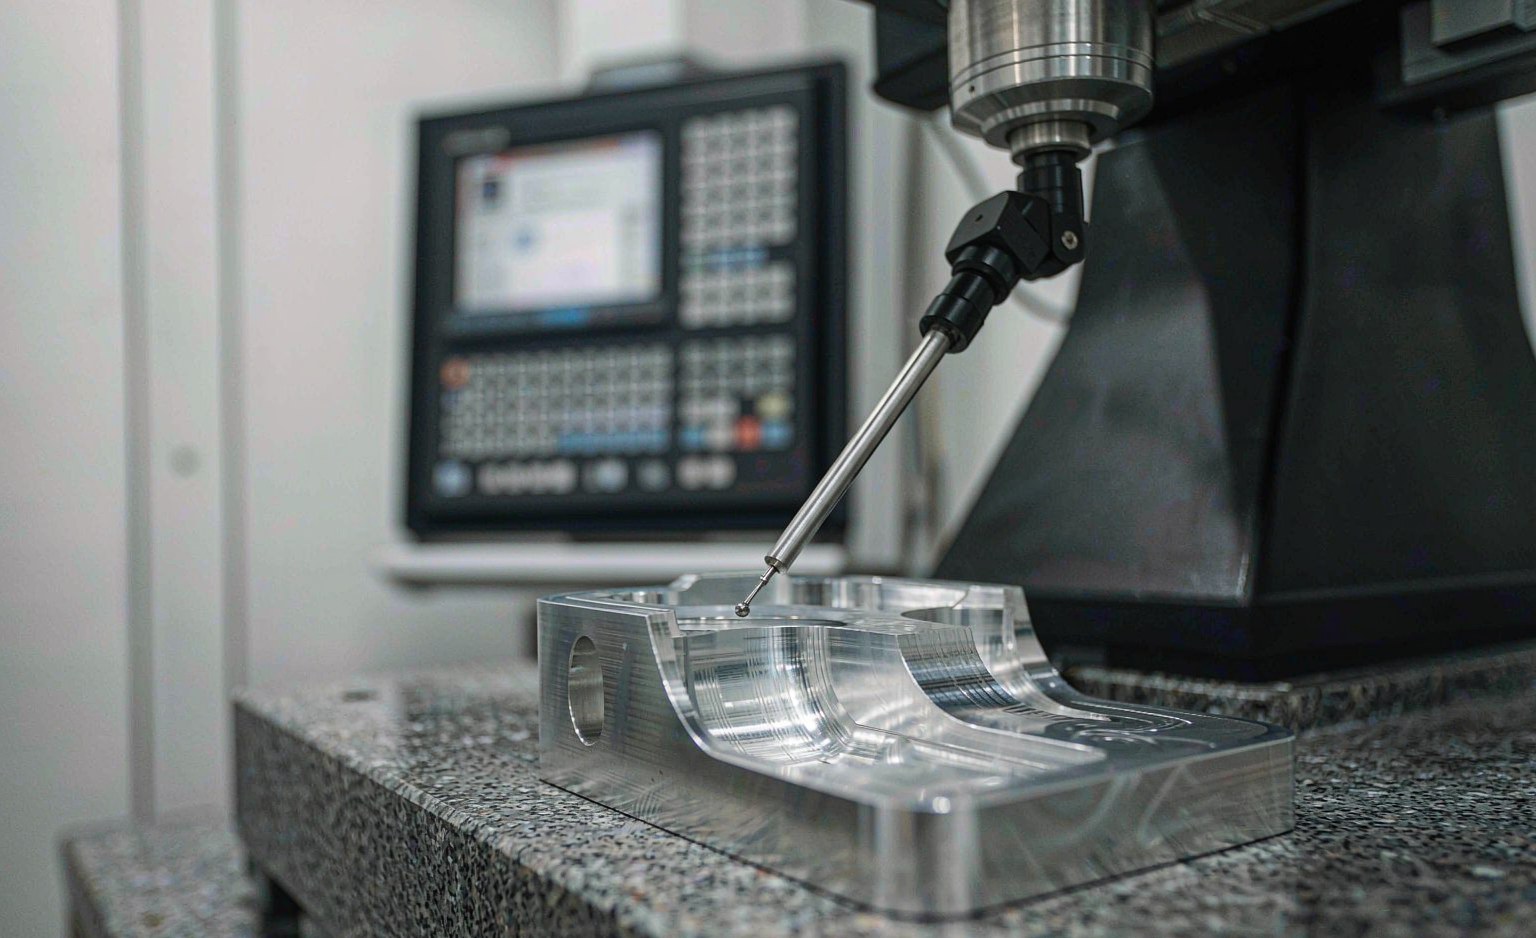
Verificar una indicación ajustada forma parte del coste de esa indicación. El tiempo de inspección se cotiza junto con el tiempo de mecanizado, nunca después.
Qué debe contener un informe de primera pieza
Para una pieza nueva o un plano revisado, solicite un informe que permita comprobar la conformidad sin llamar al proveedor:
- Cada cota y cada tolerancia geométrica con nominal, tolerancia y valor realmente medido. Una columna de conforme o no conforme no constituye un informe por sí sola.
- El medio de inspección por característica: MMC, medidor de alturas, micrómetro, calibre de tampón, proyector de perfiles.
- Certificado de material con número de colada y el estado del material, por ejemplo recocido, acritud o pretemplado.
- Lecturas de rugosidad por cada cara especificada, con el instrumento utilizado.
- Para características ligadas a la seguridad o de gran volumen, datos de capacidad obtenidos de una serie y no de una sola muestra.
Una lista breve antes de liberar un plano
- ¿Está cumplimentado el cajetín de tolerancias generales, incluidas las angulares?
- ¿Puede vincularse cada indicación ajustada a una función del conjunto?
- ¿Son accesibles las referencias con un utillaje normal?
- ¿La nota de acabado se refiere a caras concretas y no a toda la pieza?
- ¿Se indican el material y su estado, con una alternativa aprobada si hay escasez?
- ¿Están definidos el nivel de inspección y el formato del informe?
- ¿Seguiría funcionando la pieza si la tolerancia más ajustada se ampliara un grado?
La última pregunta es la que cambia las cotizaciones. En la mayoría de las revisiones, una o dos indicaciones ajustadas vienen de una versión anterior y ya no sirven a ningún propósito. Retirarlas no cuesta nada al conjunto y devuelve dinero real en cada unidad.
Si está rehaciendo un plano para un nuevo programa, una revisión de fabricabilidad antes de la cotización es la etapa menos costosa para localizar esas indicaciones.