Tolérances d'usinage CNC : guide pratique de spécification
Comment les tolérances se traduisent en coûts d'usinage, quelles indications font le prix, et comment rédiger un cahier des charges qu'un fournisseur peut tenir.
La plupart des désaccords sur un devis ne portent pas sur le prix. Ils naissent d'un plan qui indique plus ou moins 0.01 mm sur chaque cote, d'une note « toutes surfaces Ra 0.8 », et d'un fournisseur qui chiffre trois fois le montant attendu parce que l'affaire doit être organisée autour d'une seule spécification. Une tolérance n'est pas une déclaration de qualité. C'est une instruction de procédé, et le plan est l'endroit où le coût d'une pièce se décide réellement.
Ce guide explique comment les tolérances deviennent des coûts d'usinage, quelles indications décident du prix, et comment rédiger un cahier des charges qu'un fournisseur peut tenir sans gonfler son devis par prudence.
Ce qu'une tolérance demande réellement à l'atelier
Une tolérance indique au procédé de combien de marge il dispose. Une indication de plus ou moins 0.1 mm sur une poche fraisée est une opération courante pour une machine trois axes. La même poche à 0.01 mm change l'organisation : l'ébauche est séparée de la finition, la pièce peut nécessiter un traitement de détente des contraintes, la température au niveau de la machine devient un facteur, et la spécification est contrôlée sur une machine à mesurer tridimensionnelle plutôt qu'à l'établi.
C'est cette chaîne de conséquences, à savoir des montages supplémentaires, des avances plus lentes, plus de contrôle et un risque de rebut plus élevé, qui apparaît sur le devis. Le chiffre inscrit sur le plan ne coûte rien en lui-même. Le procédé qu'il impose coûte.
Ne resserrez une tolérance que là où la fonction l'exige. Toute autre indication serrée se paie deux fois : une fois à l'usinage, une fois au contrôle.
Capabilité courante par procédé
Le tableau ci-dessous reflète ce que les ateliers de production tiennent habituellement sur des pièces usinées de petite et moyenne taille. Considérez-le comme une référence de planification et non comme une spécification, car la limite réelle dépend de la spécification, du matériau et du montage.
| Procédé | Tolérance courante en série | Remarques |
|---|---|---|
| Fraisage CNC 3 axes | 0.05 mm | Plage confortable pour la plupart des pièces prismatiques |
| Fraisage CNC 5 axes | 0.02 mm | Tient la position sur des faces inclinées en un seul montage |
| Tournage CNC | 0.02 mm | Diamètres ; les longueurs dépendent du montage |
| Rectification plane | 0.005 mm | La planéité et le parallélisme sont souvent l'exigence réelle |
| Électroérosion à fil | 0.005 mm | Matériau trempé, angles internes vifs |
| Tôle, laser et pliage | 0.15 mm | Le développement et le retour élastique dominent |
Quatre indications qui décident du prix
1. La spécification la plus serrée conditionne toute l'affaire
Une pièce n'est jamais usinée à une tolérance moyenne. Un alésage à 0.008 mm tire toute l'opération vers un régime plus lent : passes de finition, mesure en cours d'usinage, environnement maîtrisé. Si cet alésage est un logement de roulement, le coût est justifié. Si c'est un trou de passage repris d'une ancienne révision, c'est de l'argent dépensé sans contrepartie.
2. Les tolérances géométriques priment sur la cote
Un diamètre de 20 mm avec une tolérance de 0.02 mm ne dit rien de la rectitude du cylindre. Position, perpendicularité, coaxialité et profil régissent la relation entre les spécifications, et ce sont ces indications qui décident de la conception du montage. Des références non définies obligent l'atelier à supposer, et qui suppose suppose prudemment, donc cher.
3. L'état de surface est une ligne de coût à part
Ra 3.2 correspond à une surface usinée courante. Ra 0.8 exige une opération de finition séparée ou une trajectoire d'outil différente. Ra 0.4 sur une grande face peut signifier un rodage. Une note globale appliquant Ra 0.8 à toutes les surfaces est l'une des raisons les plus fréquentes d'un devis supérieur à l'attendu, car elle fait usiner finement des faces qui ne seront jamais touchées.
4. Le matériau change la réponse
Les aluminiums 6061 et 7075 ne se comportent pas de la même façon à tolérance égale. Le 7075 se déforme davantage après enlèvement de matière et peut nécessiter un traitement de détente avant finition. L'inox 316 s'écrouit et accélère l'usure des outils. Le même plan, lancé sur deux matériaux, décrit deux procédés différents, et il est chiffré comme tel.
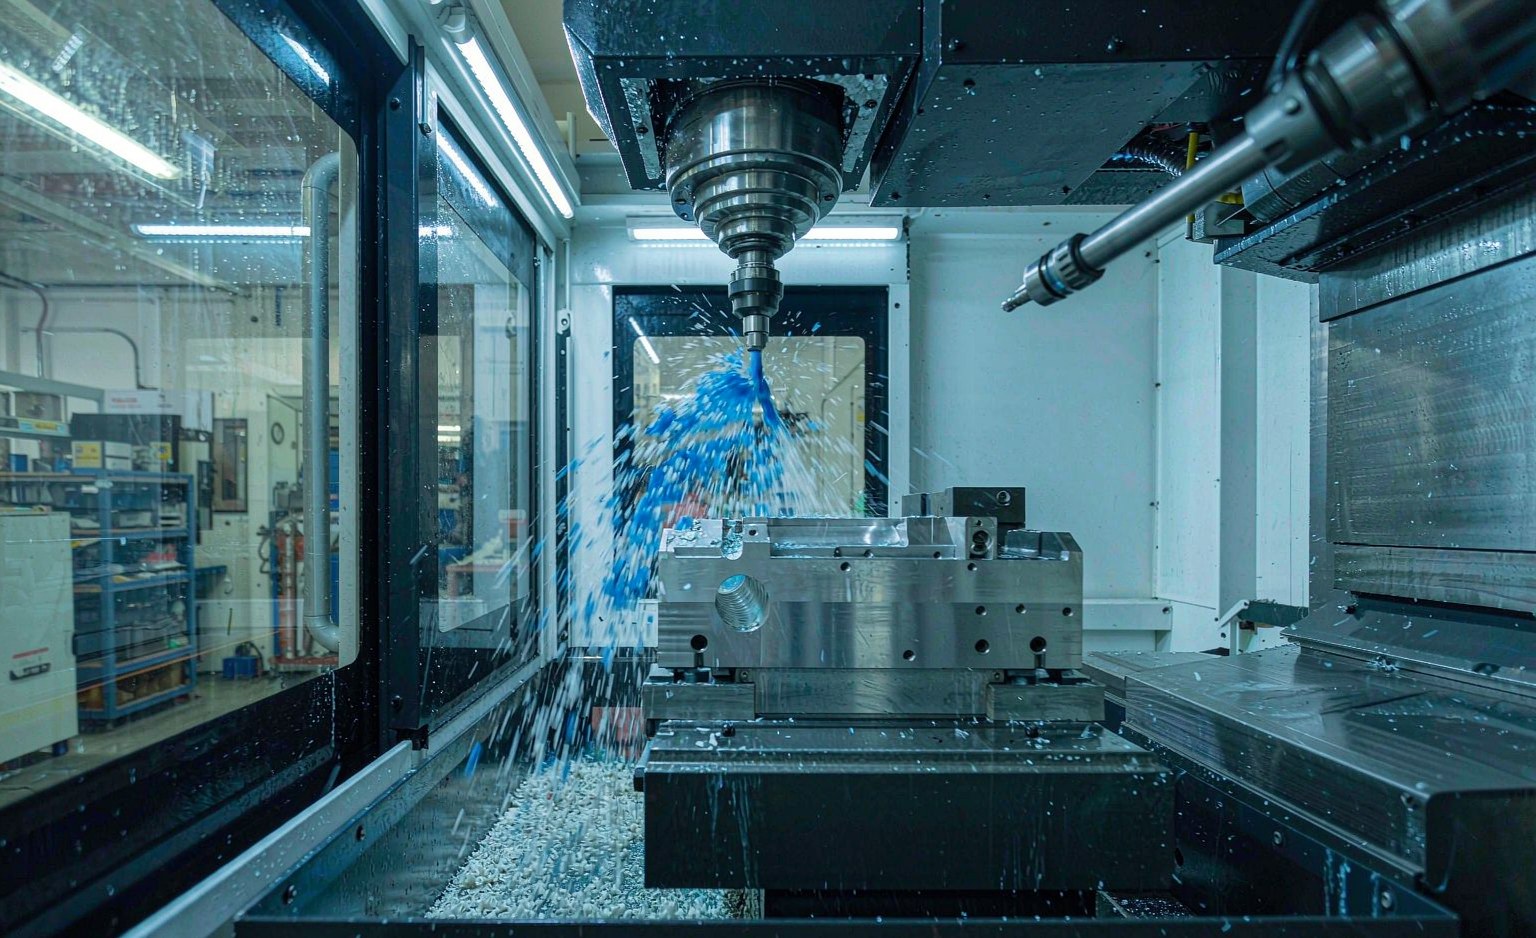
Un montage cinq axes supprime l'erreur de repositionnement qui s'ajouterait sinon à chaque face inclinée. C'est l'un des rares cas où une géométrie plus serrée et un coût plus bas vont dans le même sens.
Comment rédiger un cahier des charges que l'atelier peut tenir
- Fixez une tolérance générale, puis indiquez les exceptions. Un cartouche à 0.1 mm et une courte liste de cotes plus serrées donnent une référence à l'atelier et montrent où concentrer l'effort.
- Liez les tolérances à la fonction, pas à l'habitude. Les logements de roulements, les faces d'étanchéité et les alésages d'assemblage exigent un contrôle serré. Les trous de passage, les arêtes visibles et les passages de câbles non.
- Placez les références sur les surfaces qui positionnent la pièce. Un système de références qui cite des faces inaccessibles au montage impose une opération supplémentaire.
- Séparez le fonctionnel du visuel. Si une face est visible, indiquez-le. Si elle est interne, dites-le au lieu d'appliquer un état de surface à l'ensemble.
- Précisez le niveau de contrôle. Relevé dimensionnel complet, échantillonnage des caractéristiques clés ou contrôle par calibre fonctionnel n'ont pas le même coût : choisissez en connaissance de cause.
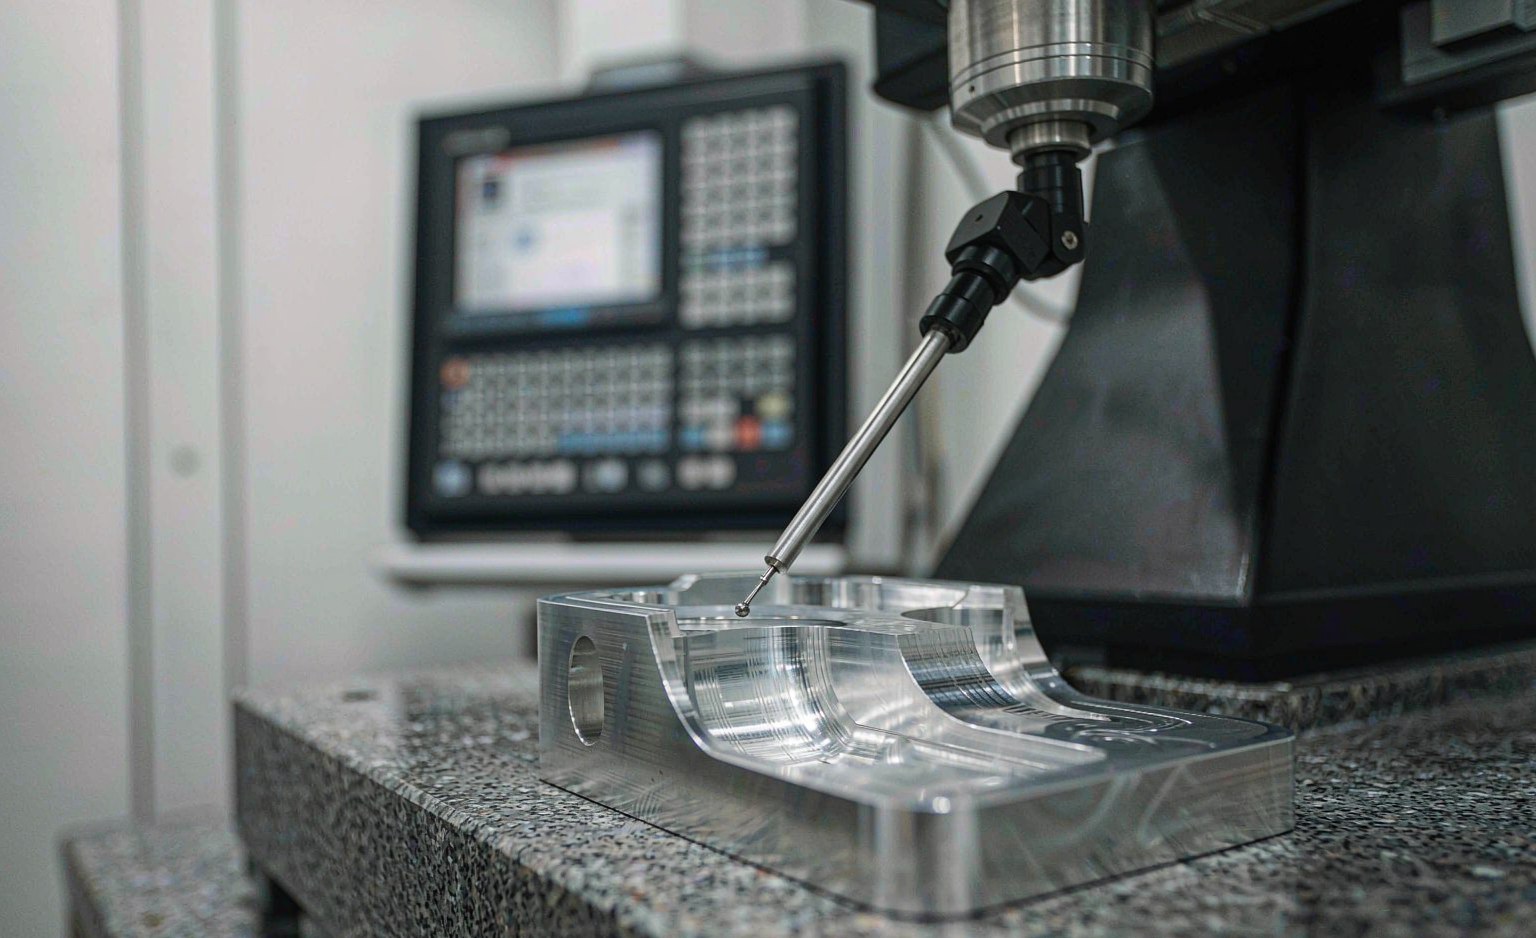
Contrôler une indication serrée fait partie du coût de cette indication. Le temps de contrôle est chiffré avec le temps d'usinage, jamais après.
Ce que doit contenir un rapport de contrôle de la première pièce
Pour une pièce nouvelle ou un plan révisé, demandez un rapport qui vous permette de vérifier la conformité sans appeler le fournisseur :
- Chaque cote et chaque tolérance géométrique avec le nominal, la tolérance et la valeur réellement mesurée. Une colonne conforme ou non conforme ne constitue pas un rapport à elle seule.
- Le moyen de contrôle par caractéristique : MMT, colonne de mesure, micromètre, pige, projecteur de profil.
- Un certificat matière avec numéro de coulée, ainsi que l'état du matériau, par exemple recuit, écroui ou prétrempé.
- Les valeurs de rugosité pour chaque face spécifiée, avec l'instrument utilisé.
- Pour les caractéristiques liées à la sécurité ou à fort volume, des données de capabilité issues d'une série et non d'un seul échantillon.
Une liste de contrôle avant de diffuser un plan
- Le cartouche des tolérances générales est-il renseigné, y compris les tolérances angulaires ?
- Chaque indication serrée peut-elle être rattachée à une fonction dans l'assemblage ?
- Les références sont-elles accessibles avec un montage courant ?
- La note d'état de surface vise-t-elle des faces précises plutôt que la pièce entière ?
- Le matériau et son état sont-ils indiqués, avec une alternative approuvée en cas de pénurie ?
- Le niveau de contrôle et le format du rapport sont-ils définis ?
- La pièce fonctionnerait-elle encore si la tolérance la plus serrée était élargie d'un grade ?
La dernière question est celle qui change les devis. Dans la plupart des révisions, une ou deux indications serrées proviennent d'une version antérieure et ne servent plus à rien. Les retirer ne coûte rien à l'assemblage et rapporte de l'argent sur chaque pièce.
Si vous reprenez un plan pour un nouveau programme, une revue de fabricabilité avant le devis est l'étape la moins coûteuse pour repérer ces indications.