Допуски при обработке на ЧПУ: практическое руководство по назначению
Как допуски превращаются в стоимость обработки, какие требования формируют цену и как составить спецификацию, которую поставщик выдержит без завышения цены.
Большинство споров по коммерческому предложению начинается не с цены. Они начинаются с чертежа, где на каждом размере стоит плюс-минус 0.01 мм, с примечания «все поверхности Ra 0.8» и с поставщика, который называет тройную сумму, потому что заказ приходится планировать вокруг одной характеристики. Допуск не является заявлением о качестве. Это указание для технологического процесса, и чертёж — то место, где реально определяется стоимость детали.
Это руководство о том, как допуски превращаются в стоимость обработки, какие требования определяют решение и как составить спецификацию, которую поставщик сможет выдержать без запаса в цене.
Что допуск на самом деле требует от цеха
Допуск сообщает процессу, сколько у него свободы. Требование плюс-минус 0.1 мм на фрезерованном кармане — обычная работа для трёхосевого станка. Тот же карман с 0.01 мм меняет план: черновая обработка отделяется от чистовой, детали может понадобиться отжиг для снятия напряжений, температура у станка начинает иметь значение, а характеристику проверяют на координатно-измерительной машине, а не у верстака.
Эта цепочка изменений, то есть дополнительные установы, меньшие подачи, больше контроля и более высокий риск брака, и есть то, что попадает в предложение. Число на чертеже само по себе денег не стоит. Стоит процесс, который оно навязывает.
Ужесточайте допуск только там, где этого требует функция. Любое другое жёсткое требование оплачивается дважды: при обработке и при контроле.
Типичные возможности по методам обработки
Таблица ниже отражает то, что производственные цеха обычно выдерживают на малых и средних обработанных деталях. Считайте её ориентиром для планирования, а не спецификацией: реальный предел зависит от характеристики, материала и приспособления.
| Метод | Типичный допуск в серии | Примечания |
|---|---|---|
| 3-осевое фрезерование с ЧПУ | 0.05 mm | Комфортный диапазон для большинства корпусных деталей |
| 5-осевое фрезерование с ЧПУ | 0.02 mm | Держит положение наклонных элементов за один установ |
| Точение с ЧПУ | 0.02 mm | Диаметры; длины зависят от приспособления |
| Плоское шлифование | 0.005 mm | Обычно главное — плоскостность и параллельность |
| Электроэрозионная резка проволокой | 0.005 mm | Закалённый материал, острые внутренние углы |
| Листовой металл, лазер и гибка | 0.15 mm | Определяют развёртка и пружинение |
Четыре требования, которые определяют цену
1. Самая жёсткая характеристика задаёт весь заказ
Деталь никогда не обрабатывают по среднему допуску. Одно отверстие с 0.008 мм переводит всю операцию в более медленный режим: чистовые проходы, измерение в процессе, контролируемая среда. Если это отверстие — посадочное место подшипника, затраты оправданы. Если это свободное отверстие, перенесённое из старой ревизии, это деньги без отдачи.
2. Геометрические допуски важнее размера
Диаметр 20 mm с допуском 0.02 mm ничего не говорит о том, прямой ли цилиндр. Позиция, перпендикулярность, соосность и профиль управляют связью между элементами, и именно эти требования определяют конструкцию приспособления. Неопределённые базы заставляют цех догадываться, а тот, кто догадывается, догадывается с запасом, то есть дорого.
3. Шероховатость — отдельная строка затрат
Ra 3.2 — обычная обработанная поверхность. Ra 0.8 требует отдельной чистовой операции или другой траектории инструмента. Ra 0.4 на большой плоскости может означать притирку. Общее примечание, распространяющее Ra 0.8 на все поверхности, — одна из частых причин предложения выше ожидаемого: чистовую операцию получают поверхности, которых никто не коснётся.
4. Материал меняет ответ
Алюминий 6061 и 7075 ведёт себя по-разному при одном допуске. 7075 сильнее деформируется после снятия материала и может потребовать отжига перед чистовой обработкой. Нержавеющая сталь 316 наклёпывается и ускоряет износ инструмента. Один и тот же чертёж, выданный на два материала, описывает два разных процесса, и рассчитывается соответственно.
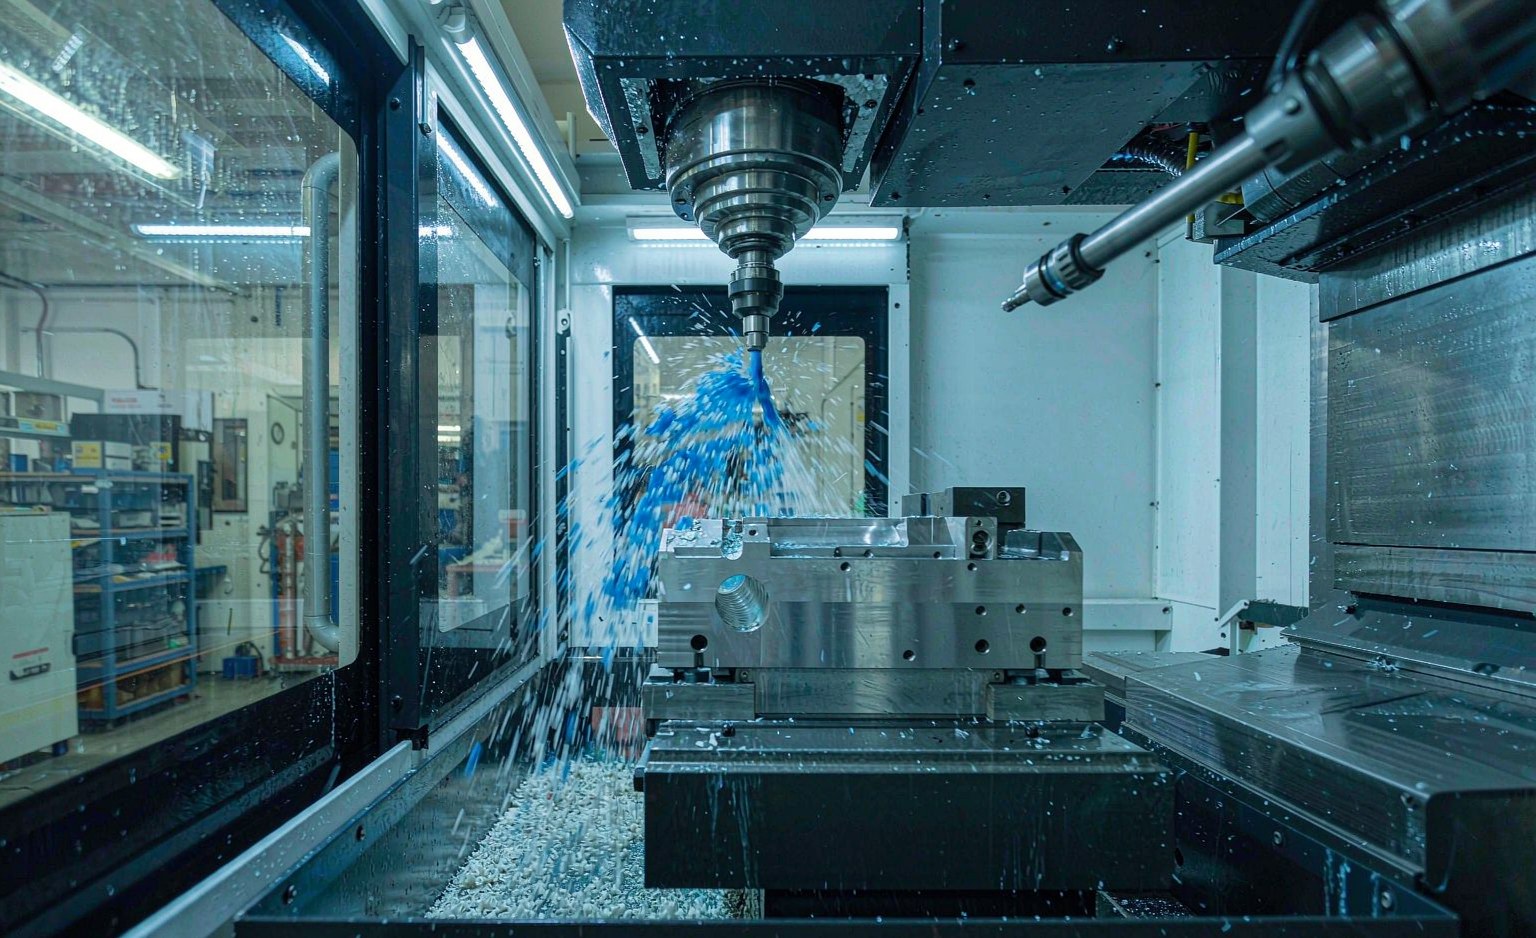
Пятиосевой установ убирает погрешность переустановки, которая иначе накапливалась бы на каждой наклонной поверхности. Это один из немногих случаев, когда более жёсткая геометрия и меньшая стоимость идут в одну сторону.
Как составить спецификацию, которую цех сможет выдержать
- Задайте общий допуск, затем перечислите исключения. Штамп с 0.1 mm и короткий список более жёстких размеров дают цеху базу и точно показывают, где сосредоточить усилия.
- Привязывайте допуски к функции, а не к привычке. Посадочные места подшипников, уплотнительные поверхности и сопрягаемые отверстия требуют жёсткого контроля. Свободные отверстия, видимые кромки и кабельные трассы — нет.
- Ставьте базы на элементы, которые позиционируют деталь. Схема баз, ссылающаяся на поверхности, недоступные приспособлению, вынуждает дополнительный установ.
- Отделяйте функциональное от декоративного. Если поверхность видна, отметьте это. Если она внутренняя, так и укажите, вместо того чтобы назначать обработку всей детали.
- Укажите уровень контроля. Полная размерная проверка, выборочный контроль ключевых характеристик или проверка калибром стоят по-разному, поэтому выбирайте осознанно.
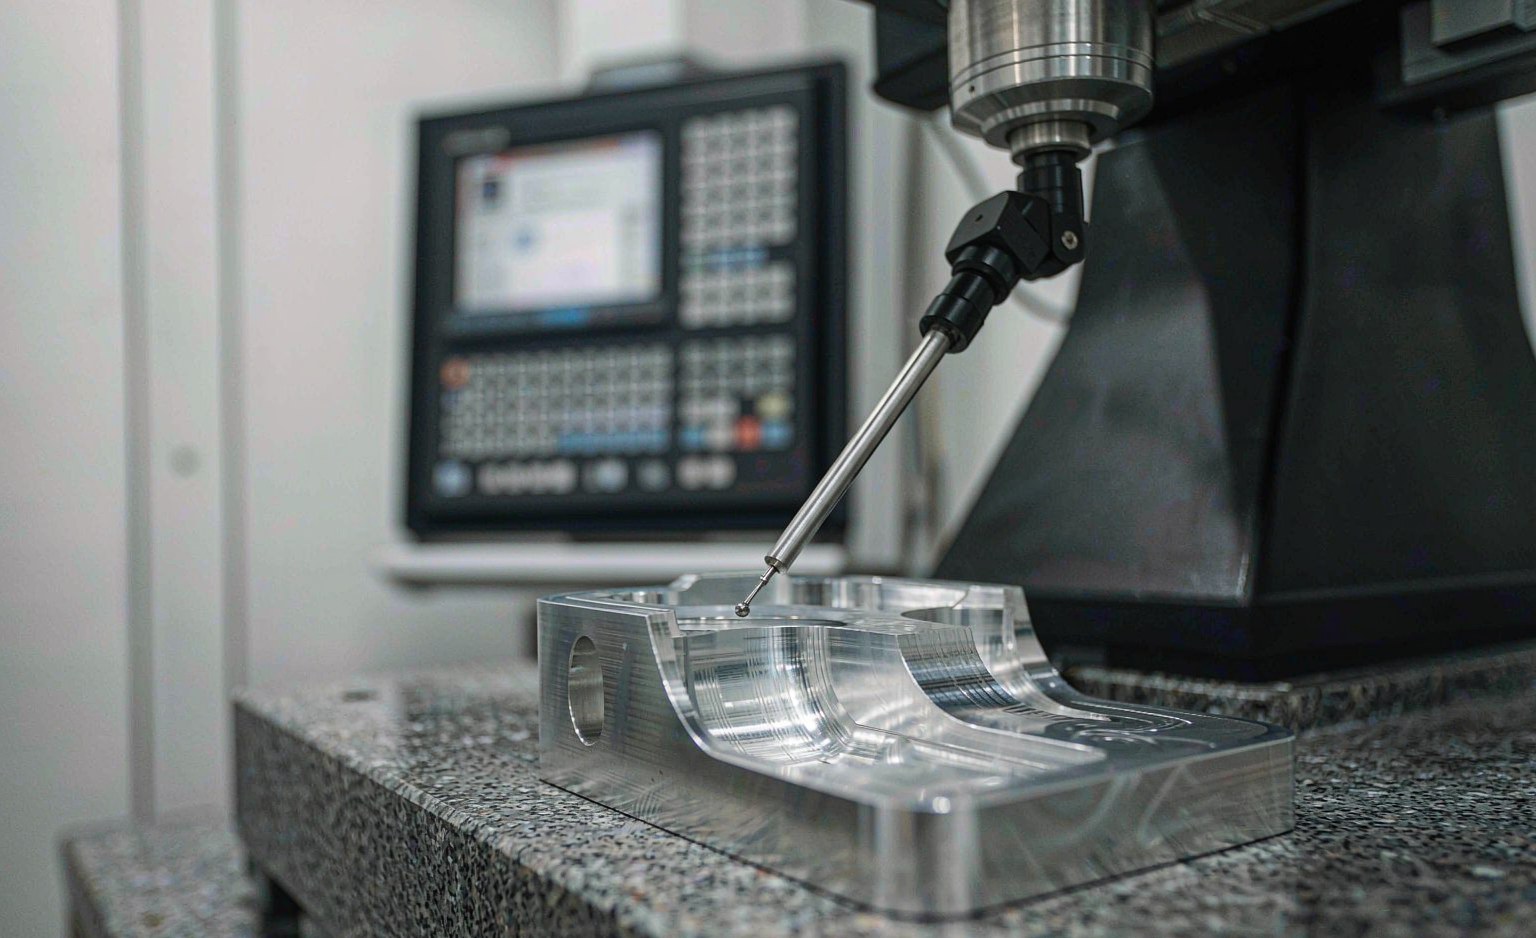
Проверка жёсткого требования — часть стоимости этого требования. Трудозатраты на контроль считают вместе со временем обработки, а не после него.
Что должен содержать протокол контроля первой детали
Для новой детали или изменённого чертежа запросите протокол, по которому можно проверить соответствие, не звоня поставщику:
- Каждый размер и каждое геометрическое требование с номиналом, допуском и фактическим измеренным значением. Колонка «годен или не годен» сама по себе протоколом не является.
- Средство контроля по каждой характеристике: КИМ, высотомер, микрометр, калибр-пробка, профильный проектор.
- Сертификат на материал с номером плавки и состоянием материала: отожжённый, нагартованный или предварительно закалённый.
- Значения шероховатости по каждой заданной поверхности с указанием прибора.
- Для характеристик, связанных с безопасностью или большими объёмами, — данные о воспроизводимости по партии, а не по одному образцу.
Короткий чек-лист перед выпуском чертежа
- Заполнен ли штамп общих допусков, включая угловые?
- Можно ли каждое жёсткое требование связать с функцией в сборке?
- Доступны ли базы для обычного приспособления?
- Относится ли примечание о шероховатости к конкретным поверхностям, а не ко всей детали?
- Указаны ли материал и его состояние, с согласованной альтернативой при дефиците?
- Определены ли уровень контроля и формат протокола?
- Сохранит ли деталь работоспособность, если самый жёсткий допуск расширить на один класс?
Последний вопрос и меняет предложения. В большинстве пересмотров одно или два жёстких требования достались от прежней ревизии и больше не нужны. Их снятие ничего не стоит сборке и возвращает реальные деньги на каждой единице.
Если вы переделываете чертёж под новую программу, проверка технологичности до расчёта цены — самый дешёвый этап, чтобы найти такие требования.