تشطيبات سطح القطع المشغّلة: الأنودة والتخميل والطلاء بالمسحوق
المادة الأساسية وسُمك الطلاء والتغطية الجزئية والمحركات الفعلية للتكلفة في التشطيبات الثلاثة الأكثر شيوعًا، مع طريقة تحديدها على الرسم.
تُحسم معظم تشطيبات السطح في السطر الأخير من الرسم: ملاحظة تقول «أنودة سوداء»، أو ببساطة «التشطيب حسب المتطلبات». ثم يعود عرض السعر، ليتبيّن أن ذلك السطر وحده حسم أمرين: التكلفة، وما إذا كانت القطعة ستظل مطابقة في التجميع.
تتناول هذه المقالة التشطيبات الثلاثة الأكثر ظهورًا: الأنودة للألمنيوم، والتخميل للفولاذ المقاوم للصدأ، والطلاء بالمسحوق الذي يناسب معظم المواد تقريبًا. والتركيز هنا ليس على الكيمياء بل على النقاط التي يقع فيها الخطأ فعليًا: كيف يغيّر سُمك الطلاء الأبعاد، وأين تظهر علامات التثبيت، وكمية التغطية الجزئية المطلوبة، ومتى يكون اختيار عملية أخرى هو الجواب الصحيح.
اختر المادة الأساسية أولًا، ثم العملية
يُختار التشطيب بحسب المادة لا بحسب المظهر. فالأنودة تعمل على الألمنيوم لأنها تنمّي طبقة الأكسيد من المعدن نفسه. والفولاذ المقاوم للصدأ يحتاج إلى التخميل لا إلى الأنودة، لأن الهدف هناك إزالة الحديد الحر. أما الطلاء بالمسحوق فيناسب معظم المعادن الموصلة، لكن سُمكه يستهلك التفاوتات والخلوصات.
الترتيب المنطقي هو المادة، ثم ما إذا كانت القطعة يجب أن توصل الكهرباء أو تُلحم أو تقاوم التآكل، ثم البيئة (داخلية، خارجية، رشّ ملحي)، وبعد ذلك فقط المظهر. وإذا اختير الترتيب معكوسًا، فالنتيجة المعتادة قطعة ألمنيوم تُطلّى ثم لا تعود تنطبق على التجويف بفارق 0.1 mm.
الأنودة: تنمية طبقة أكسيد من الألمنيوم نفسه
تنمّي الأنودة الكبريتية طبقة أكسيد مسامية على الألمنيوم تصبح كثيفة بعد الإغلاق. وتوفّر ثلاثة أشياء: مقاومة التآكل، ومقاومة البلى، واللون. والنوعان الشائعان هما Type II، وهي العملية الكبريتية القياسية، وType III، وهي الطبقة الصلبة.
سُمك الطلاء يغيّر الأبعاد، فاحسب له حسابًا
ينمو نحو نصف الأكسيد داخل المادة الأساسية ونصفه إلى الخارج، لذا يزيد كل سطح بنحو نصف سُمك الطلاء. فـ Type II بسُمك من 10 إلى 25 µm يضيف نحو من 5 إلى 12 µm لكل سطح؛ وType III بسُمك من 25 إلى 50 µm يمكن أن يضيف من 12 إلى 25 µm لكل سطح. والقطع الإنشائية لا تتأثر عادة، لكن التجاويف المتلاقية ومقاعد المحامل واللولب الدقيق هي بالضبط الأماكن التي تصبح فيها القطع ضيقة أو يتوقف فيها اللولب عن الدوران.
لا توجد إلا طريقتان للتعامل مع ذلك: ترك زيادة في السمك على تلك الأسطح، أو تغطيتها جزئيًا. ويجب ذكر التغطية الجزئية على الرسم بدلًا من تركها لتقدير المورّد لما تؤديه القطعة.
علامات التثبيت لا يمكن إزالتها، بل تحديد موضعها فقط
التيار يجب أن يدخل إلى القطعة، لذا توجد دائمًا نقطة تلامس لا تتكوّن عندها طبقة. يمكن التفاوض على الموضع، أما العلامة فلا يمكن إزالتها. وكتابة المتطلب في الرسم، مثل «علامات التثبيت على الأسطح غير المتلاقية فقط، بحد أقصى ثلاث لكل قطعة»، أقل تكلفة من إعادة تشغيل دفعة كاملة.
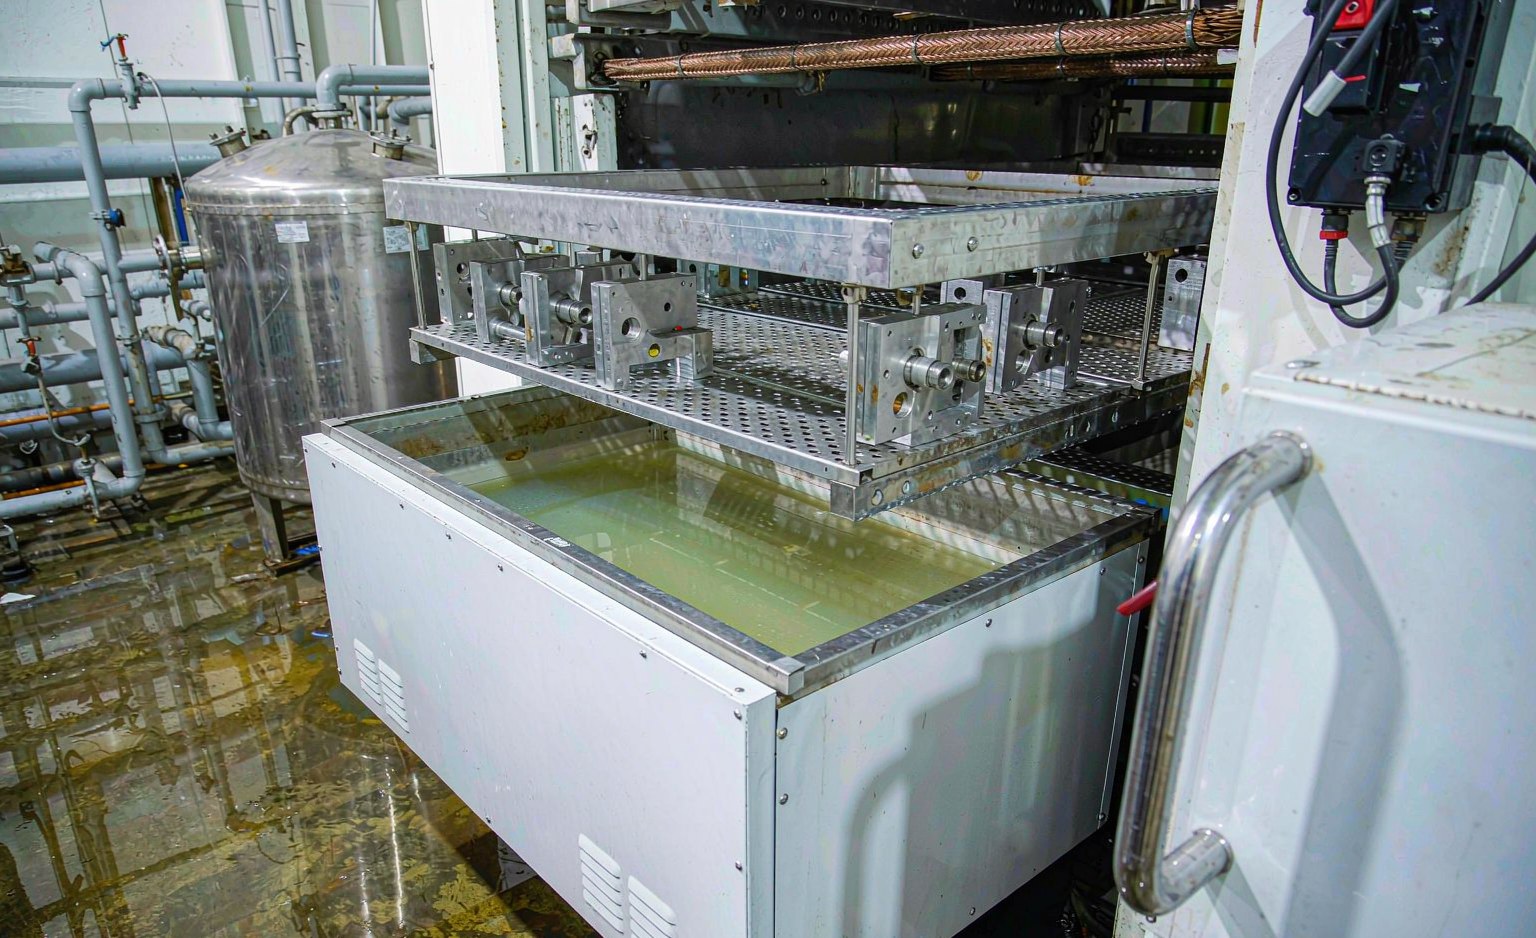
في خط الأنودة، تحدد نقاط تلامس الحوامل الأماكن التي ستغيب عنها الطبقة. وهذا سؤال يُطرح في مرحلة عرض السعر، لا في أول فحص للاستلام.
التخميل: إزالة الحديد الحر من الفولاذ المقاوم للصدأ
التخميل لا يضيف طبقة. بل يزيل الحديد الحر والتلوث من السطح ليتمكن الكروم من التركز مرة أخرى وتستعيد السبيكة مقاومتها الذاتية للتآكل. لا تتغير الأبعاد ولا يتغير المظهر إلا قليلًا. والمعايير الشائعة الاستشهاد بها هي ASTM A967 أو ASTM A380، بكيمياء النيتريك أو الستريك.
وهو مطلوب بعد اللحام، وبعد التشغيل بأدوات تحتوي على حديد أو بعد التلامس مع تجهيزات تثبيت من الفولاذ الكربوني، وعلى أي قطعة من الفولاذ المقاوم للصدأ يجب أن تجتاز اختبار الرشّ الملحي. ويمكن الاستغناء عنه في القطع الزخرفية البحتة في خدمة داخلية جافة بلا خطر تلوث بالحديد.
الطلاء بالمسحوق: سميك ومقاوم للعوامل الجوية ويثقل التغطية الجزئية
سُمك الطلاء عادة من 60 إلى 100 µm، أي أضعاف سُمك الأنودة. والفائدة هي مقاومة العوامل الجوية وحرية اللون، مع شيوع أنظمة البوليستر في الاستخدام الخارجي. والتكلفة أن كل تلاقٍ يجب إعادة حسابه: الثقوب الملولبة والتجاويف الدقيقة والأسطح الموصلة ونقاط التأريض كلها تحتاج إلى تغطية جزئية، والتغطية الجزئية عمل يدوي.
نقطة يسهل إغفالها: القطعة المطلية لا يمكن إصلاحها موضعيًا دون أثر ظاهر. فإعادة العمل تعني إزالة الطبقة وإعادة الطلاء، والإزالة تحمل خطر التشوه في الجدران الرقيقة. لذلك يُحسم اللون والدفعة مرة واحدة.
| العملية | المادة الأساسية | الطلاء النموذجي | يغيّر المقاس | التغطية الجزئية | الأنسب لـ |
|---|---|---|---|---|---|
| الأنودة الكبريتية، Type II | سبائك الألمنيوم | من 10 إلى 25 µm | يضيف من 5 إلى 12 µm لكل سطح | التجاويف المتلاقية واللولب | مقاومة التآكل مع المظهر |
| الأنودة الصلبة، Type III | سبائك الألمنيوم | من 25 إلى 50 µm | يضيف من 12 إلى 25 µm لكل سطح | كما سبق، مع زيادة أكبر في السمك | أسطح البلى والأوجه المنزلقة |
| التخميل | الفولاذ المقاوم للصدأ | لا زيادة قابلة للقياس | لا | لا يوجد | بعد اللحام، ومواصفات الرشّ الملحي |
| الطلاء بالمسحوق | معظم المعادن | من 60 إلى 100 µm | نعم، بمقدار سُمك الطلاء | اللولب والتجاويف والتأريض | الاستخدام الخارجي والقطع الظاهرة |
| بدون تشطيب | أي مادة | لا يوجد | لا | لا يوجد | القطع الداخلية، والتشغيل اللاحق |
الأمور الأربعة التي تحرك التكلفة فعليًا
- عدد علامات التثبيت وموضعها. زيادة النقاط وتشديد المواضع يعنيان زمن تحميل أطول وإعادة عمل أكثر.
- المساحة المغطاة جزئيًا. التغطية الجزئية عمل يدوي. فبمجرد أن تحتوي القطعة على دستة ثقوب ملولبة، ترتفع التكلفة سريعًا.
- اللون والحد الأدنى للدفعة. اللون الخاص يعني حوضًا مخصصًا أو تغيير مسحوق مخصصًا، والكميات الصغيرة تتحمل ذلك التجهيز.
- إعادة العمل غير قابلة للعكس إلى حد كبير. يجب إزالة الأكسيد والطلاء قبل الإعادة، والإزالة تحمل خطر التشوه في المقاطع الرقيقة.
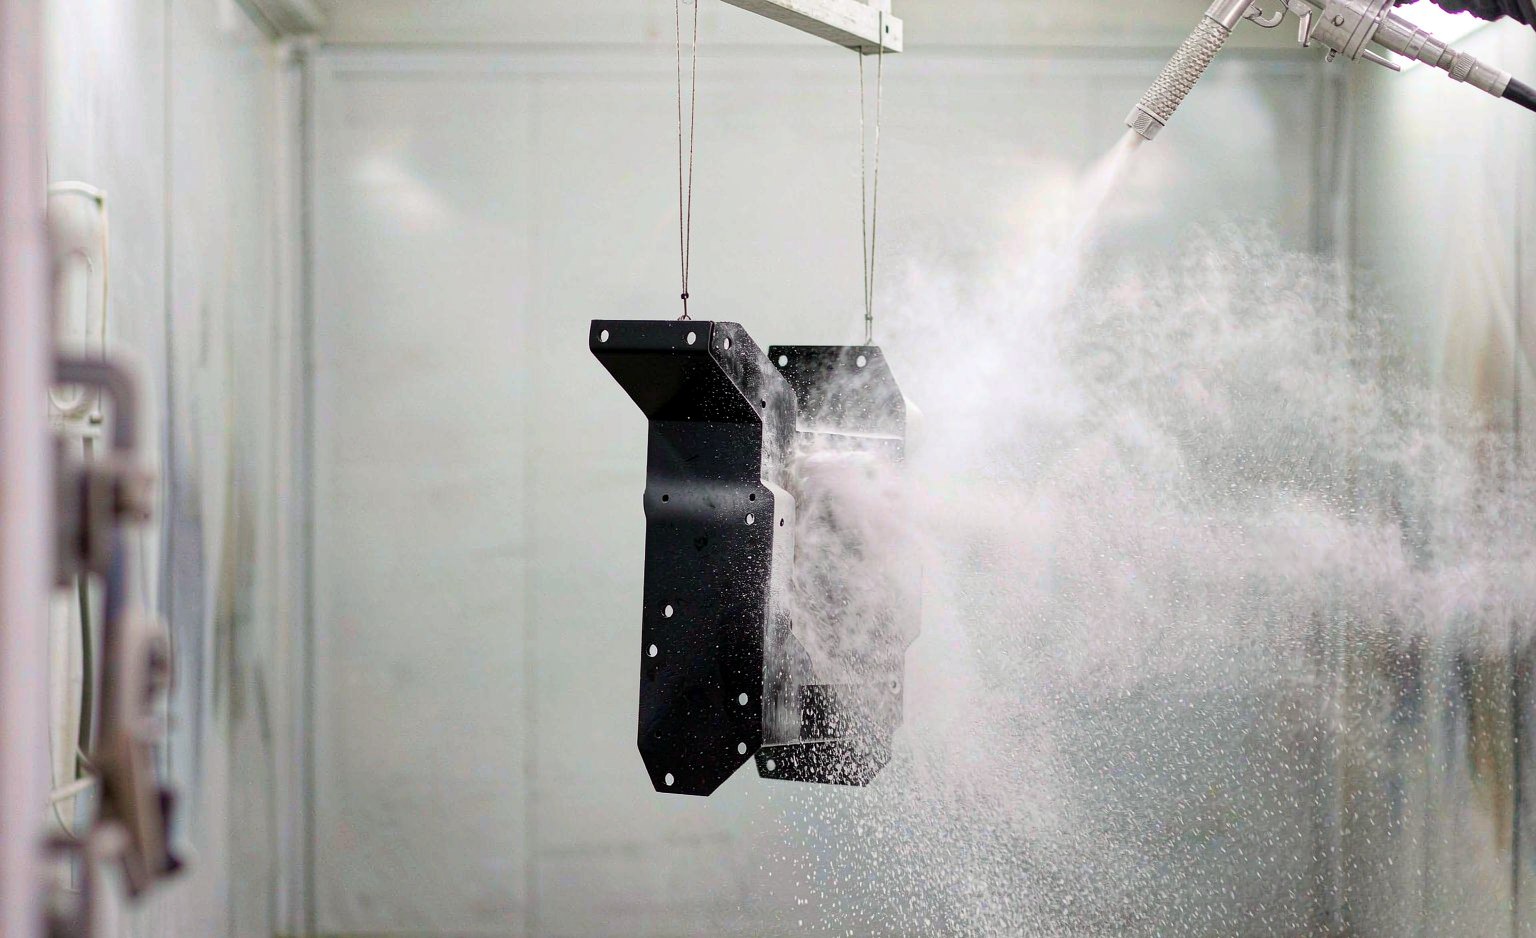
الطلاء يبني سُمكًا أكبر بكثير من الأنودة، والثمن أن كل لولب وكل تجويف متلاقٍ يجب تغطيته جزئيًا أولًا. وحجم التغطية الجزئية يظهر مباشرة في عرض السعر.
كيف تكتبه على الرسم
ملاحظة واحدة قابلة للتنفيذ تعادل عشر صفات. أربعة عناصر تكفي: العملية، والمعيار، وسُمك الطلاء، واللون والتغطية الجزئية.
للأنودة: «أنودة، Type II، من 15 إلى 20 µm، أسود، تغطية التجويف المتلاقي 12H7 ولولب M6». وللتخميل: «تخميل حسب ASTM A967، بكيمياء الستريك». وللطلاء: «طلاء بالمسحوق، بوليستر، من 70 إلى 90 µm، لون محدد، تغطية اللولب ومسامير التأريض».
قائمة تحقق قبل إصدار الرسم
- هل تتطابق المادة الأساسية مع العملية؟ الأنودة للألمنيوم، والتخميل للفولاذ المقاوم للصدأ.
- هل سُمك الطلاء مذكور، وهل توجد زيادة في السمك على أبعاد التلاقي؟
- هل تم تحديد الأوجه والتجاويف واللولب التي يجب تغطيتها جزئيًا؟
- هل تم ذكر المواضع والأعداد المسموح بها لعلامات التثبيت؟
- هل اللون قياسي أم خاص، وهل حجم الدفعة يبرره؟
- هل توجد متطلبات رشّ ملحي أو تعرّض للعوامل الجوية، وهل معيار الاختبار مذكور بالاسم؟
- هل الأسطح التي يجب أن توصل الكهرباء أو تؤرض مستبعدة من الطلاء؟
النقطة الأخيرة هي الأكثر إغفالًا. ففي حاوية مطلية، يمكن أن يصبح مسمار التأريض المطلي سببًا في رسوب اختبار EMC.
دوّن هذه النقاط، تصبح عروض السعر أكثر اتساقًا بشكل ملحوظ، لأن المورّد لم يعد مضطرًا إلى تسعير هامش أمان مقابل «عدم وضوح الحاجة إلى التغطية الجزئية».