Отделка поверхности деталей, обработанных на станках с ЧПУ: анодирование, пассивация, порошковая окраска
Основа, толщина покрытия, маскирование и реальные факторы стоимости для трёх самых распространённых видов отделки, а также способы указать их на чертеже.
Большинство видов отделки поверхности определяются последней строкой чертежа: надписью «анодировать, чёрный» или просто «отделка по требованию». Затем приходит коммерческое предложение, и оказывается, что одна строка решила две вещи: стоимость и то, будет ли деталь по-прежнему собираться.
В этой статье рассматриваются три вида отделки, которые встречаются чаще всего: анодирование для алюминия, пассивация для нержавеющей стали и порошковая окраска, применимая почти везде. Речь идёт не о химии, а о том, что реально идёт не так: как толщина покрытия меняет размеры, где остаются следы приспособления, сколько нужно маскирования и когда правильным ответом будет другой процесс.
Сначала выбирают материал, затем процесс
Вид отделки выбирают по материалу, а не по внешнему виду. Анодирование работает только на алюминии, поскольку оксид выращивается из самого металла. Нержавеющей стали нужна пассивация, а не анодирование: здесь цель — удалить свободное железо. Порошковая окраска подходит почти для любого проводящего металла, но её толщина съедает посадки и зазоры.
Разумный порядок: материал, затем — должна ли деталь проводить ток, подвергаться сварке или сопротивляться износу, затем условия эксплуатации (помещение, улица, соляной туман) и только потом внешний вид. При обратном порядке обычный результат — алюминиевая деталь, которую после окраски уже не совместить с отверстием на 0.1 mm.
Анодирование: оксидный слой, выращенный из алюминия
Сернокислотное анодирование выращивает на алюминии пористую оксидную плёнку, которая после уплотнения становится плотной. Оно даёт три вещи: коррозионную стойкость, износостойкость и цвет. Распространённые типы — Type II, стандартный сернокислотный процесс, и Type III, твёрдое покрытие.
Толщина покрытия меняет размеры, поэтому её нужно учитывать заранее
Примерно половина оксида растёт в основной металл, половина — наружу, поэтому каждая поверхность прибавляет около половины толщины покрытия. Type II при 10 до 25 µm добавляет около 5 до 12 µm на поверхность; Type III при 25 до 50 µm может добавить 12 до 25 µm на поверхность. Для несущих деталей это обычно несущественно, но сопрягаемые отверстия, посадочные места подшипников и мелкие резьбы — именно там детали становятся тугими или резьба перестаёт навинчиваться.
Есть только два способа с этим справиться: оставить припуск на этих поверхностях или замаскировать их. Маскирование нужно указывать на чертеже, а не оставлять на усмотрение поставщика, который судит о назначении детали.
Следы приспособления нельзя устранить, можно только задать их расположение
Ток должен подводиться к детали, поэтому точка контакта, где покрытие не образуется, есть всегда. Её положение можно согласовать, сам след убрать нельзя. Запись требования в чертеже, например «следы приспособления только на несопрягаемых поверхностях, не более трёх на деталь», обходится дешевле, чем переделка партии.
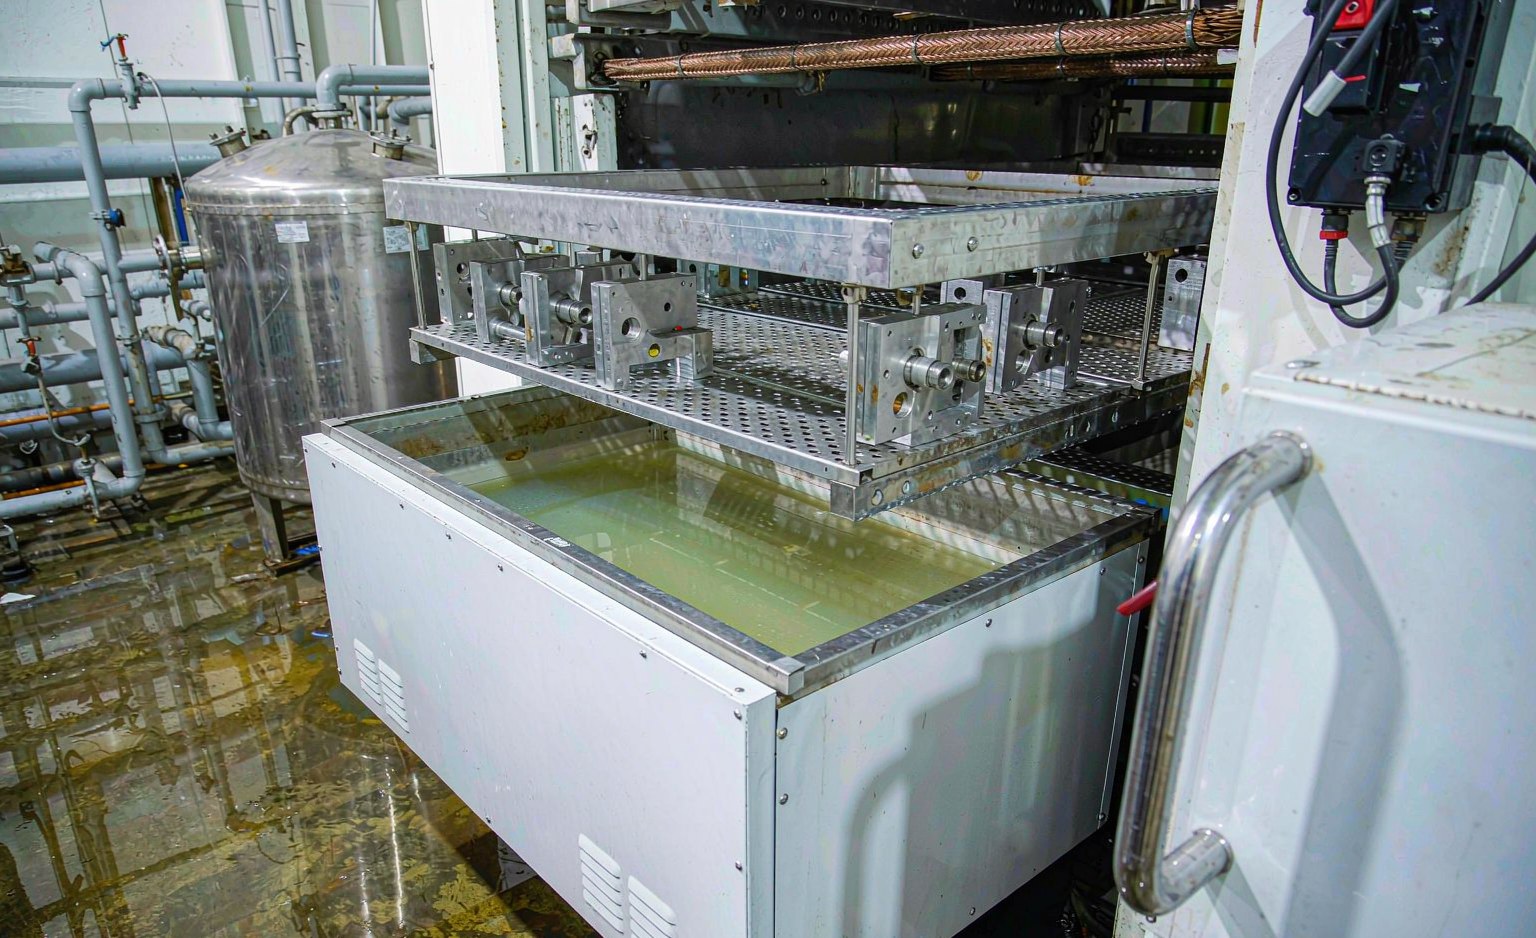
На линии анодирования точки контакта с приспособлением определяют, где покрытия не будет. Это вопрос этапа коммерческого предложения, а не первой входной приёмки.
Пассивация: удаление свободного железа с нержавеющей стали
Пассивация не добавляет слой. Она удаляет с поверхности свободное железо и загрязнения, чтобы хром мог снова сконцентрироваться, а сплав восстановил собственную коррозионную стойкость. Размеры не меняются, внешний вид меняется мало. Обычно ссылаются на стандарты ASTM A967 или ASTM A380 в азотнокислотном или лимоннокислотном исполнении.
Она требуется после сварки, после обработки инструментом, содержащим железо, или контакта со стальной оснасткой, а также для любой нержавеющей детали, которая должна пройти испытание соляным туманом. Её можно не делать для чисто декоративных деталей, работающих в сухих помещениях, где нет риска загрязнения железом.
Порошковая окраска: толстая, атмосферостойкая, требует много маскирования
Толщина покрытия обычно составляет 60 до 100 µm, что в несколько раз больше, чем при анодировании. Преимущество — атмосферостойкость и свобода в выборе цвета; на улице часто применяют полиэфирные системы. Плата за это — необходимость пересчитывать каждую посадку: резьбовые отверстия, точные отверстия, токопроводящие поверхности и точки заземления нужно маскировать, а маскирование — ручной труд.
Один момент легко упустить: окрашенную деталь нельзя отремонтировать локально без видимого следа. Переделка означает снятие покрытия и повторное нанесение, а снятие несёт риск деформации тонких стенок. Поэтому цвет и партию следует согласовать один раз.
| Процесс | Основа | Типичная толщина | Изменяет размер | Маскирование | Типичное применение |
|---|---|---|---|---|---|
| Сернокислотное анодирование, Type II | Алюминиевые сплавы | 10 до 25 µm | Добавляет 5 до 12 µm на поверхность | Сопрягаемые отверстия, резьбы | Коррозионная стойкость и внешний вид |
| Твёрдое анодирование, Type III | Алюминиевые сплавы | 25 до 50 µm | Добавляет 12 до 25 µm на поверхность | Как выше, больший припуск | Поверхности трения, скользящие пары |
| Пассивация | Нержавеющая сталь | Нет измеримого прироста | Нет | Нет | После сварки, требования по соляному туману |
| Порошковая окраска | Большинство металлов | 60 до 100 µm | Да, на толщину покрытия | Резьбы, отверстия, заземление | Улица, видимые детали |
| Без отделки | Любой | Нет | Нет | Нет | Внутренние детали, последующая механообработка |
Четыре фактора, которые действительно определяют стоимость
- Количество и положение следов приспособления. Больше точек и более жёсткие требования к их положению означают больше времени на загрузку и больше переделок.
- Площадь маскирования. Маскирование выполняется вручную. Как только на детали появляется десяток резьбовых отверстий, стоимость быстро растёт.
- Цвет и минимальная партия. Особый цвет означает отдельную ванну или отдельную смену порошка, и малые количества несут эти затраты на наладку.
- Переделка в значительной степени необратима. Перед повторным нанесением оксид и покрытие нужно снять, а снятие несёт риск деформации тонких сечений.
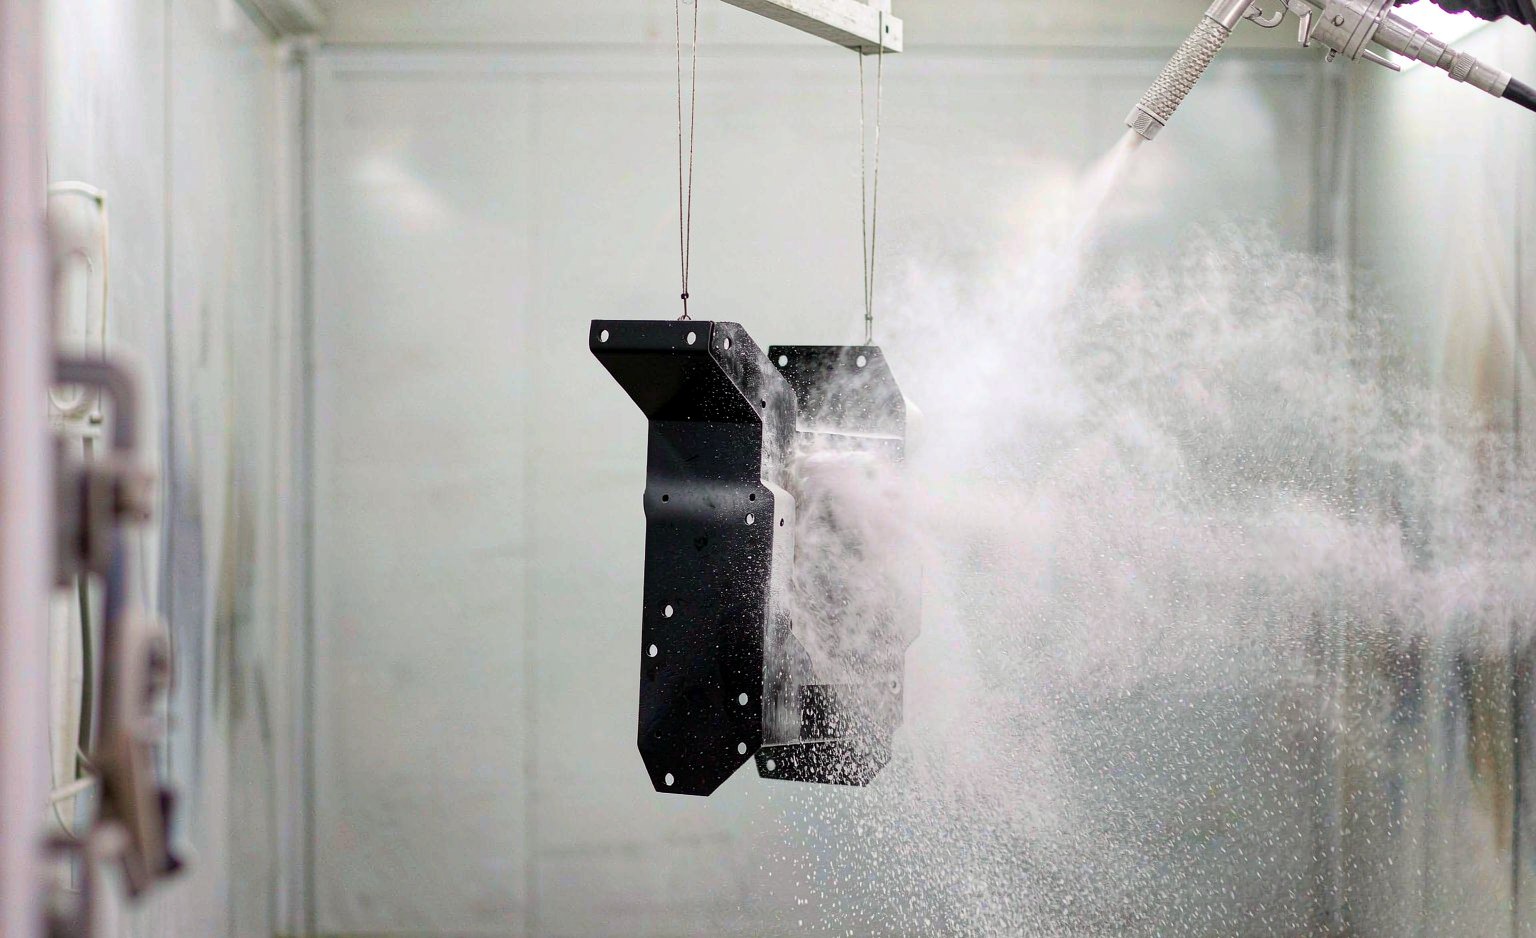
Покрытие наращивается гораздо толще, чем при анодировании, и цена этого — необходимость сначала замаскировать каждую резьбу и каждое сопрягаемое отверстие. Объём маскирования напрямую отражается в коммерческом предложении.
Как записать это на чертеже
Одна исполнимая запись стоит десяти прилагательных. Достаточно четырёх элементов: процесс, стандарт, толщина покрытия, цвет и маскирование.
Для анодирования: «Анодировать, Type II, 15 до 20 µm, чёрный, маскировать сопрягаемое отверстие 12H7 и резьбы M6». Для пассивации: «Пассивировать по ASTM A967, лимоннокислотное исполнение». Для окраски: «Порошковая окраска, полиэфирная, 70 до 90 µm, указанный цвет, маскировать резьбы и шпильки заземления».
Контрольный список перед выпуском чертежа
- Соответствуют ли материал и процесс? Анодирование — для алюминия, пассивация — для нержавеющей стали.
- Указана ли толщина покрытия и есть ли припуск на сопрягаемых размерах?
- Определены ли поверхности, отверстия и резьбы, которые нужно маскировать?
- Указаны ли допустимые места и количество следов приспособления?
- Цвет стандартный или особый и оправдан ли его объём партии?
- Есть ли требования по соляному туману или атмосферным воздействиям и назван ли стандарт испытаний?
- Исключены ли из покрытия поверхности, которые должны проводить ток или обеспечивать заземление?
Последний пункт упускают чаще всего. На окрашенном корпусе закрашенная шпилька заземления может стать причиной провала испытания на ЭМС.
Запишите это, и коммерческие предложения станут заметно более сопоставимыми, потому что поставщику больше не нужно закладывать запас на «неясно, нужно ли здесь маскирование».