Oberflächenbehandlung für Zerspanungsteile: Eloxieren, Passivierung, Pulverbeschichtung
Grundmaterial, Beschichtungsdicke, Abdecken und die tatsächlichen Kostentreiber der drei häufigsten Behandlungen – und wie man sie auf der Zeichnung festlegt.
Die meisten Oberflächenbehandlungen werden in der letzten Zeile einer Zeichnung entschieden: ein Vermerk wie „schwarz eloxieren“ oder einfach „Oberfläche nach Bedarf“. Dann kommt das Angebot zurück, und es zeigt sich, dass diese eine Zeile über zwei Dinge entschieden hat – die Kosten und die Frage, ob das Teil noch passt.
Dieser Artikel behandelt die drei Behandlungen, die am häufigsten vorkommen: Eloxieren für Aluminium, Passivierung für Edelstahl und Pulverbeschichtung, die nahezu überall einsetzbar ist. Im Mittelpunkt steht nicht die Chemie, sondern die Punkte, an denen tatsächlich etwas schiefgeht: wie die Beschichtungsdicke die Maße verändert, wo die Gestellspuren landen, wie viel Abdecken nötig ist und wann ein anderes Verfahren die richtige Antwort ist.
Zuerst das Grundmaterial, dann das Verfahren
Eine Oberflächenbehandlung wird nach dem Werkstoff ausgewählt, nicht nach dem Aussehen. Eloxieren funktioniert nur auf Aluminium, weil die Oxidschicht aus dem Metall selbst wächst. Edelstahl benötigt Passivierung statt Eloxieren, denn dort besteht das Ziel darin, freies Eisen zu entfernen. Pulverbeschichtung eignet sich für nahezu jedes leitfähige Metall, doch ihre Dicke verbraucht Passungen und Spiel.
Sinnvoll ist die Reihenfolge Werkstoff, dann die Frage, ob das Teil leiten oder geschweißt werden muss oder Verschleiß widerstehen soll, dann die Umgebung (innen, außen, Salzsprühnebel) und erst danach das Aussehen. Wird es umgekehrt entschieden, ist das übliche Ergebnis ein Aluminiumteil, das beschichtet wird und danach um 0.1 mm nicht mehr mit der Bohrung fluchtet.
Eloxieren: eine Oxidschicht aus dem Aluminium heraus wachsen lassen
Die Schwefelsäureeloxierung lässt auf Aluminium eine poröse Oxidschicht wachsen, die nach dem Verdichten dicht wird. Sie bringt drei Dinge: Korrosionsbeständigkeit, Verschleißbeständigkeit und Farbe. Die gängigen Typen sind Type II, das Standardverfahren mit Schwefelsäure, und Type III, die Harteloxierung.
Die Beschichtungsdicke verändert die Maße – planen Sie sie ein
Etwa die Hälfte des Oxids wächst in das Grundmaterial hinein, die andere Hälfte nach außen, sodass jede Fläche etwa die halbe Schichtdicke gewinnt. Type II mit 10 bis 25 µm fügt pro Fläche etwa 5 bis 12 µm hinzu; Type III mit 25 bis 50 µm kann pro Fläche 12 bis 25 µm hinzufügen. Strukturteile sind meist nicht betroffen, aber Passbohrungen, Lagersitze und feine Gewinde sind genau die Stellen, an denen Teile zu eng werden oder sich nicht mehr verschrauben lassen.
Es gibt nur zwei Wege, damit umzugehen: Aufmaß auf diesen Flächen stehen lassen oder sie abdecken. Das Abdecken muss auf der Zeichnung festgelegt werden und nicht dem Ermessen des Lieferanten überlassen bleiben, was das Teil später tut.
Gestellspuren lassen sich nicht vermeiden, nur platzieren
Der Strom muss in das Teil hinein, deshalb gibt es immer eine Kontaktstelle, an der keine Schicht entsteht. Die Lage lässt sich verhandeln, die Spur nicht entfernen. Die Anforderung in die Zeichnung zu schreiben, etwa „Gestellspuren nur auf nicht passenden Flächen, maximal drei pro Teil“, ist günstiger als eine Charge nachzuarbeiten.
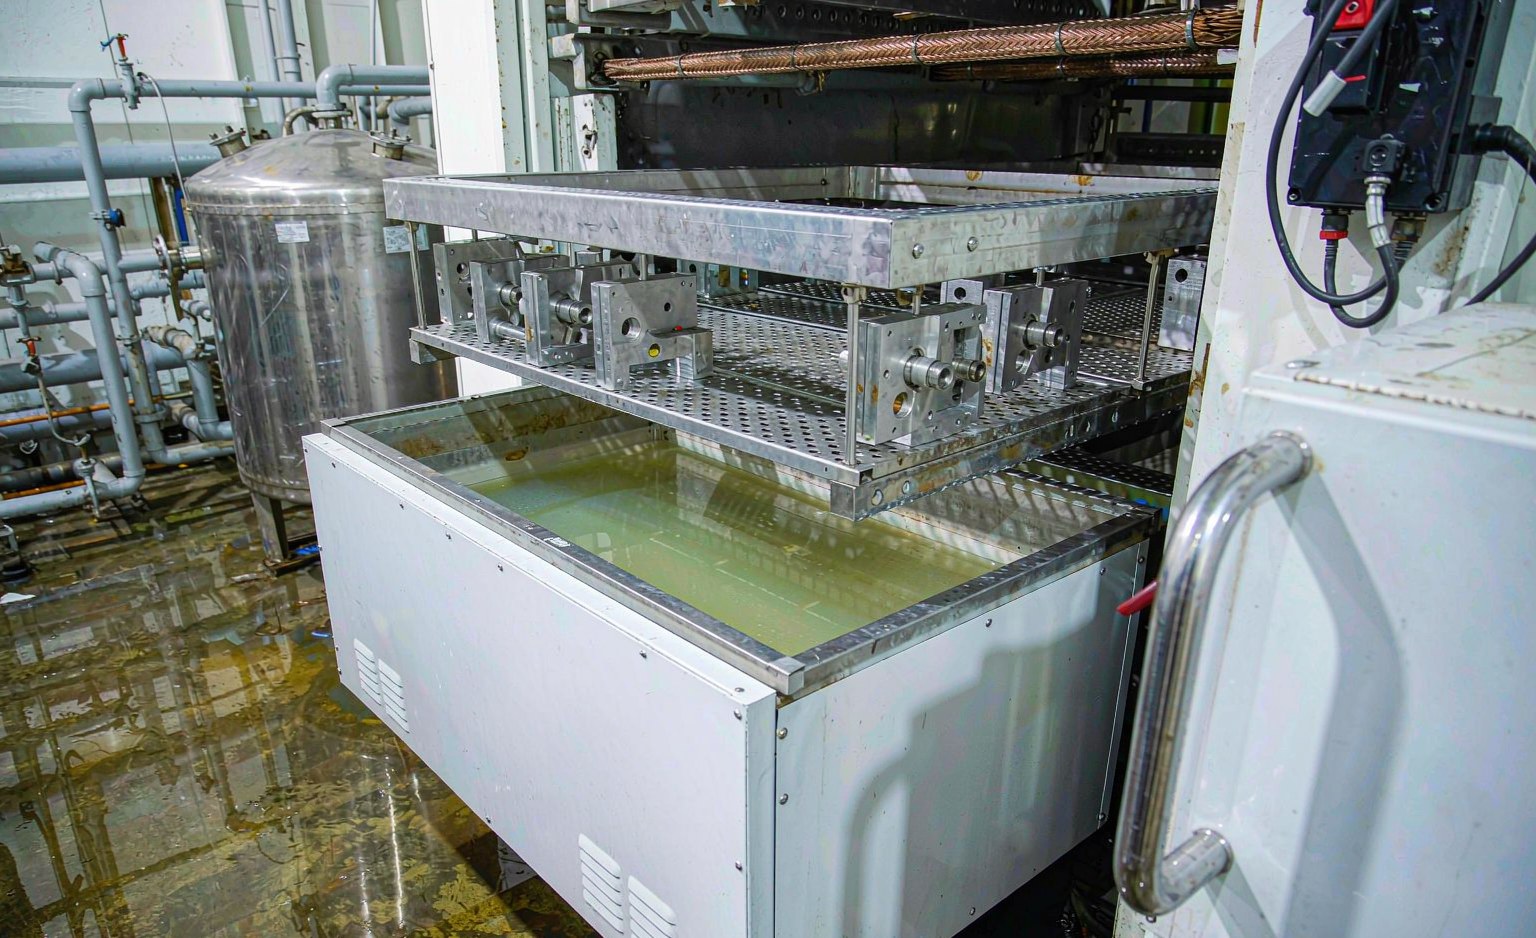
In einer Eloxieranlage bestimmen die Kontaktpunkte des Gestells, wo die Beschichtung fehlt. Das ist eine Frage für die Angebotsphase, nicht für die erste Wareneingangsprüfung.
Passivierung: freies Eisen aus Edelstahl entfernen
Passivierung trägt keine Schicht auf. Sie entfernt freies Eisen und Verunreinigungen von der Oberfläche, damit sich Chrom wieder anreichern kann und die Legierung ihre eigene Korrosionsbeständigkeit zurückgewinnt. Die Maße ändern sich nicht, das Aussehen kaum. Häufig genannte Normen sind ASTM A967 oder ASTM A380, in Salpetersäure- oder Zitronensäurechemie.
Sie ist erforderlich nach dem Schweißen, nach der Zerspanung mit eisenhaltigen Werkzeugen oder in Kontakt mit Vorrichtungen aus Kohlenstoffstahl sowie bei jedem Edelstahlteil, das einen Salzsprühtest bestehen muss. Bei rein dekorativen Teilen im trockenen Innenbereich ohne Risiko einer Eisenkontamination kann darauf verzichtet werden.
Pulverbeschichtung: dick, witterungsbeständig, aufwendig beim Abdecken
Die Schichtdicke liegt typisch bei 60 bis 100 µm, ein Vielfaches dessen der Eloxierung. Der Nutzen sind Witterungsbeständigkeit und freie Farbwahl, wobei im Außenbereich Polyestersysteme üblich sind. Der Preis dafür ist, dass jede Passung neu gerechnet werden muss: Gewindebohrungen, Präzisionsbohrungen, leitfähige Flächen und Erdungspunkte müssen alle abgedeckt werden, und Abdecken ist Handarbeit.
Ein Punkt, der leicht übersehen wird: Ein beschichtetes Teil lässt sich nicht örtlich ausbessern, ohne dass eine sichtbare Spur bleibt. Nacharbeit bedeutet Abbeizen und Neubeschichten, und das Abbeizen birgt bei dünnen Wandungen Verzugsrisiko. Farbe und Charge sollten daher einmal festgelegt werden.
| Verfahren | Grundmaterial | Typische Schicht | Maßänderung | Abdecken | Geeignet für |
|---|---|---|---|---|---|
| Schwefelsäureeloxierung, Type II | Aluminiumlegierungen | 10 bis 25 µm | fügt pro Fläche 5 bis 12 µm hinzu | Passbohrungen, Gewinde | Korrosionsschutz und Aussehen |
| Harteloxierung, Type III | Aluminiumlegierungen | 25 bis 50 µm | fügt pro Fläche 12 bis 25 µm hinzu | wie oben, größeres Aufmaß | Verschleißflächen, Gleitflächen |
| Passivierung | Edelstahl | kein messbarer Auftrag | Nein | Keines | nach dem Schweißen, Salzsprüh-Anforderungen |
| Pulverbeschichtung | die meisten Metalle | 60 bis 100 µm | Ja, um die Schichtdicke | Gewinde, Bohrungen, Erdung | Außenbereich, sichtbare Teile |
| Keine Behandlung | beliebig | keine | Nein | Keines | Innenteile, spätere Zerspanung |
Die vier Punkte, die die Kosten wirklich treiben
- Anzahl und Lage der Gestellspuren. Mehr Punkte und strengere Lagen bedeuten längere Bestückungszeit und mehr Nacharbeit.
- Abgedeckte Fläche. Abdecken ist Handarbeit. Sobald ein Teil ein Dutzend Gewindebohrungen hat, steigen die Kosten schnell.
- Farbe und Mindestcharge. Eine Sonderfarbe bedeutet ein eigenes Bad oder einen eigenen Pulverwechsel, und kleine Mengen tragen diese Rüstkosten.
- Nacharbeit ist weitgehend irreversibel. Oxid und Beschichtung müssen vor dem Wiederholen abgetragen werden, und das Abtragen birgt bei dünnen Querschnitten Verzugsrisiko.
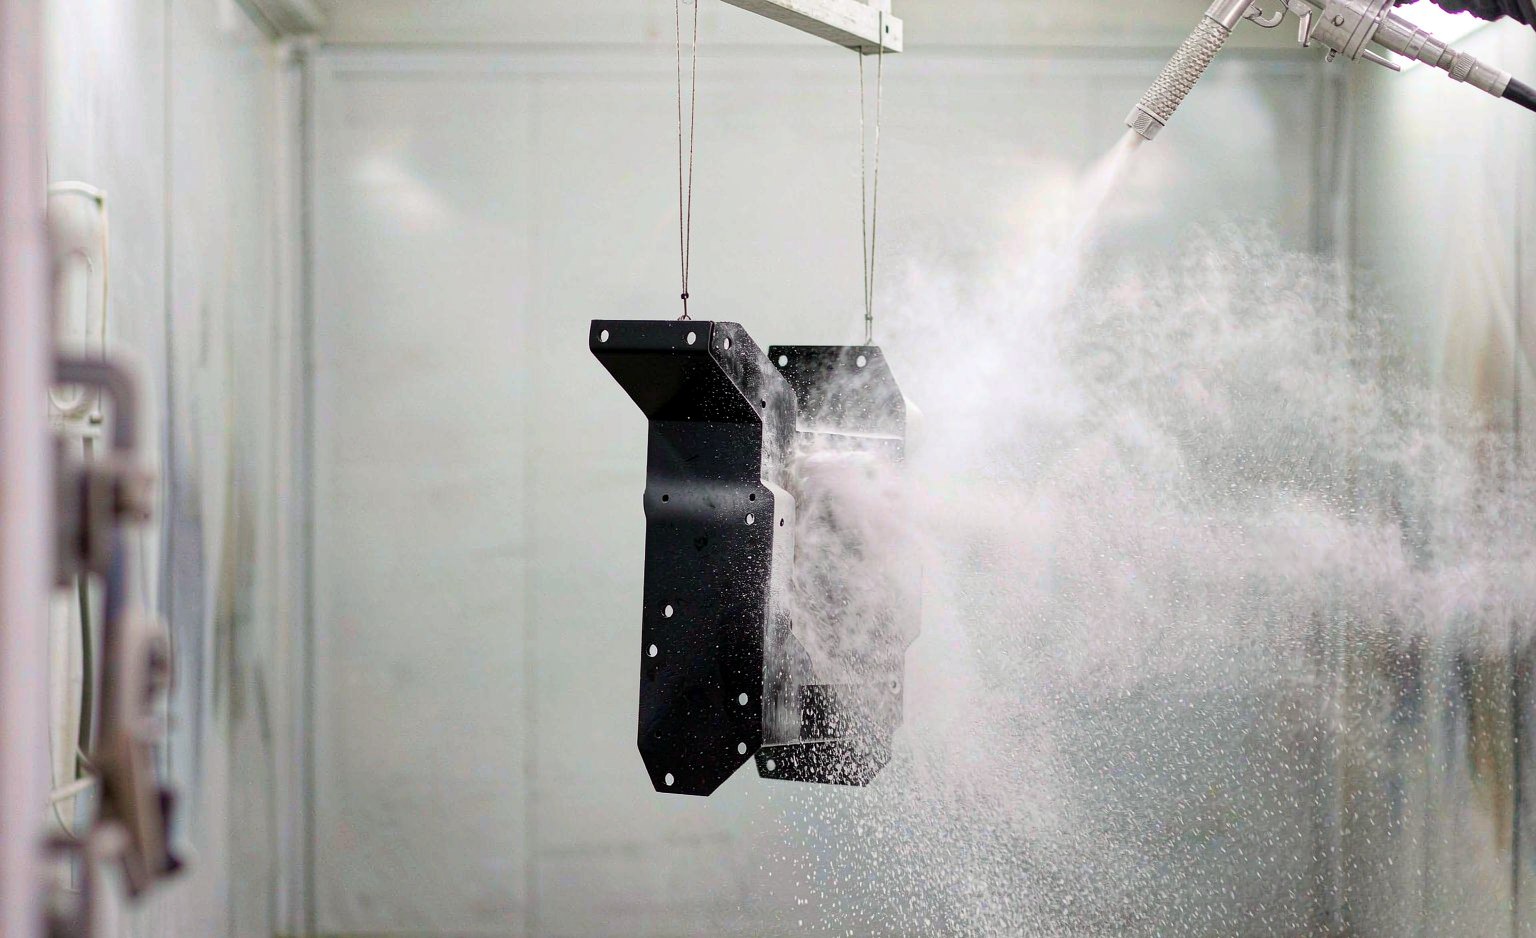
Die Beschichtung baut weit mehr auf als die Eloxierung, und der Preis dafür ist, dass jedes Gewinde und jede Passbohrung zuvor abgedeckt werden muss. Der Aufwand für das Abdecken erscheint direkt im Angebot.
Wie man es auf der Zeichnung festhält
Ein ausführbarer Vermerk ist zehn Adjektive wert. Vier Elemente genügen: Verfahren, Norm, Schichtdicke, Farbe und Abdecken.
Für das Eloxieren: „Eloxieren, Type II, 15 bis 20 µm, schwarz, Passbohrung 12H7 und M6-Gewinde abdecken“. Für die Passivierung: „Passivieren nach ASTM A967, Zitronensäurechemie“. Für die Beschichtung: „Pulverbeschichten, Polyester, 70 bis 90 µm, festgelegte Farbe, Gewinde und Erdungsbolzen abdecken“.
Eine Checkliste vor der Freigabe der Zeichnung
- Passen Grundmaterial und Verfahren zusammen? Eloxieren gehört auf Aluminium, Passivierung auf Edelstahl.
- Ist die Schichtdicke angegeben, und ist auf den Passmaßen Aufmaß vorhanden?
- Sind die Flächen, Bohrungen und Gewinde benannt, die abgedeckt werden müssen?
- Sind zulässige Lagen und Anzahl der Gestellspuren angegeben?
- Ist die Farbe Standard oder Sonderfarbe, und rechtfertigt die Chargengröße sie?
- Gibt es Anforderungen an Salzsprühnebel oder Bewitterung, und ist die Prüfnorm genannt?
- Sind die Flächen, die leiten oder erden müssen, von der Beschichtung ausgenommen?
Der letzte Punkt wird am häufigsten übersehen. Bei einem beschichteten Gehäuse kann ein lackierter Erdungsbolzen der Grund dafür werden, dass ein EMV-Test fehlschlägt.
Wer diese Punkte festhält, bekommt deutlich konsistentere Angebote, weil der Lieferant keine Sicherheitsmarge mehr für „unklar, ob hier abgedeckt werden muss“ einkalkulieren muss.