Acabados superficiales para piezas mecanizadas CNC: anodizado, pasivado y pintura en polvo
Sustrato, espesor de capa, enmascarado y los factores reales de coste de los tres acabados más habituales, además de cómo especificarlos en un plano.
La mayoría de los acabados superficiales se decide en la última línea de un plano: una nota que dice «anodizado negro» o, simplemente, «acabado según requisitos». Después llega la cotización y resulta que esa línea decidió dos cosas: el coste y si la pieza sigue montando.
Este artículo trata los tres acabados que aparecen con más frecuencia: anodizado para aluminio, pasivado para acero inoxidable y pintura en polvo, aplicable casi en cualquier caso. El enfoque no es la química, sino los puntos que de verdad salen mal: cómo el espesor de capa modifica las dimensiones, dónde quedan las marcas del útil, cuánto enmascarado hace falta y cuándo otro proceso es la respuesta correcta.
Primero el material, después el proceso
El acabado se elige por material, no por aspecto. El anodizado solo funciona sobre aluminio, porque el óxido crece a partir del propio metal. El acero inoxidable requiere pasivado y no anodizado, ya que allí el objetivo es eliminar el hierro libre. La pintura en polvo sirve para casi cualquier metal conductor, pero su espesor consume ajustes y holguras.
El orden razonable es material, después si la pieza debe conducir, soldarse o resistir desgaste, luego el entorno (interior, exterior, niebla salina) y solo al final el aspecto. Al revés, el resultado habitual es una pieza de aluminio que se recubre y ya no coincide en el taladro en 0.1 mm.
Anodizado: hacer crecer una capa de óxido a partir del aluminio
El anodizado sulfúrico hace crecer sobre el aluminio una película porosa de óxido que se vuelve densa tras el sellado. Aporta tres cosas: resistencia a la corrosión, resistencia al desgaste y color. Los tipos habituales son el Type II, el proceso sulfúrico estándar, y el Type III, el recubrimiento duro.
El espesor de capa modifica las dimensiones, así que hay que preverlo
Aproximadamente la mitad del óxido crece hacia el sustrato y la otra mitad hacia fuera, de modo que cada superficie gana alrededor de la mitad del espesor de capa. El Type II, de 10 a 25 µm, añade unos 5 a 12 µm por superficie; el Type III, de 25 a 50 µm, puede añadir 12 a 25 µm por superficie. Las piezas estructurales normalmente no se ven afectadas, pero los taladros de ajuste, los asientos de rodamiento y las roscas finas son justo donde las piezas quedan apretadas o la rosca deja de entrar.
Solo hay dos formas de resolverlo: dejar material en esas superficies o enmascararlas. El enmascarado debe indicarse en el plano y no dejarse al criterio del proveedor sobre para qué sirve la pieza.
Las marcas del útil no se eliminan, solo se ubican
La corriente tiene que entrar en la pieza, así que siempre hay un punto de contacto donde no se forma capa. La posición se puede negociar; la marca no se puede eliminar. Escribir el requisito en el plano, por ejemplo «marcas del útil solo en caras no funcionales, máximo tres por pieza», sale más barato que retrabajar un lote.
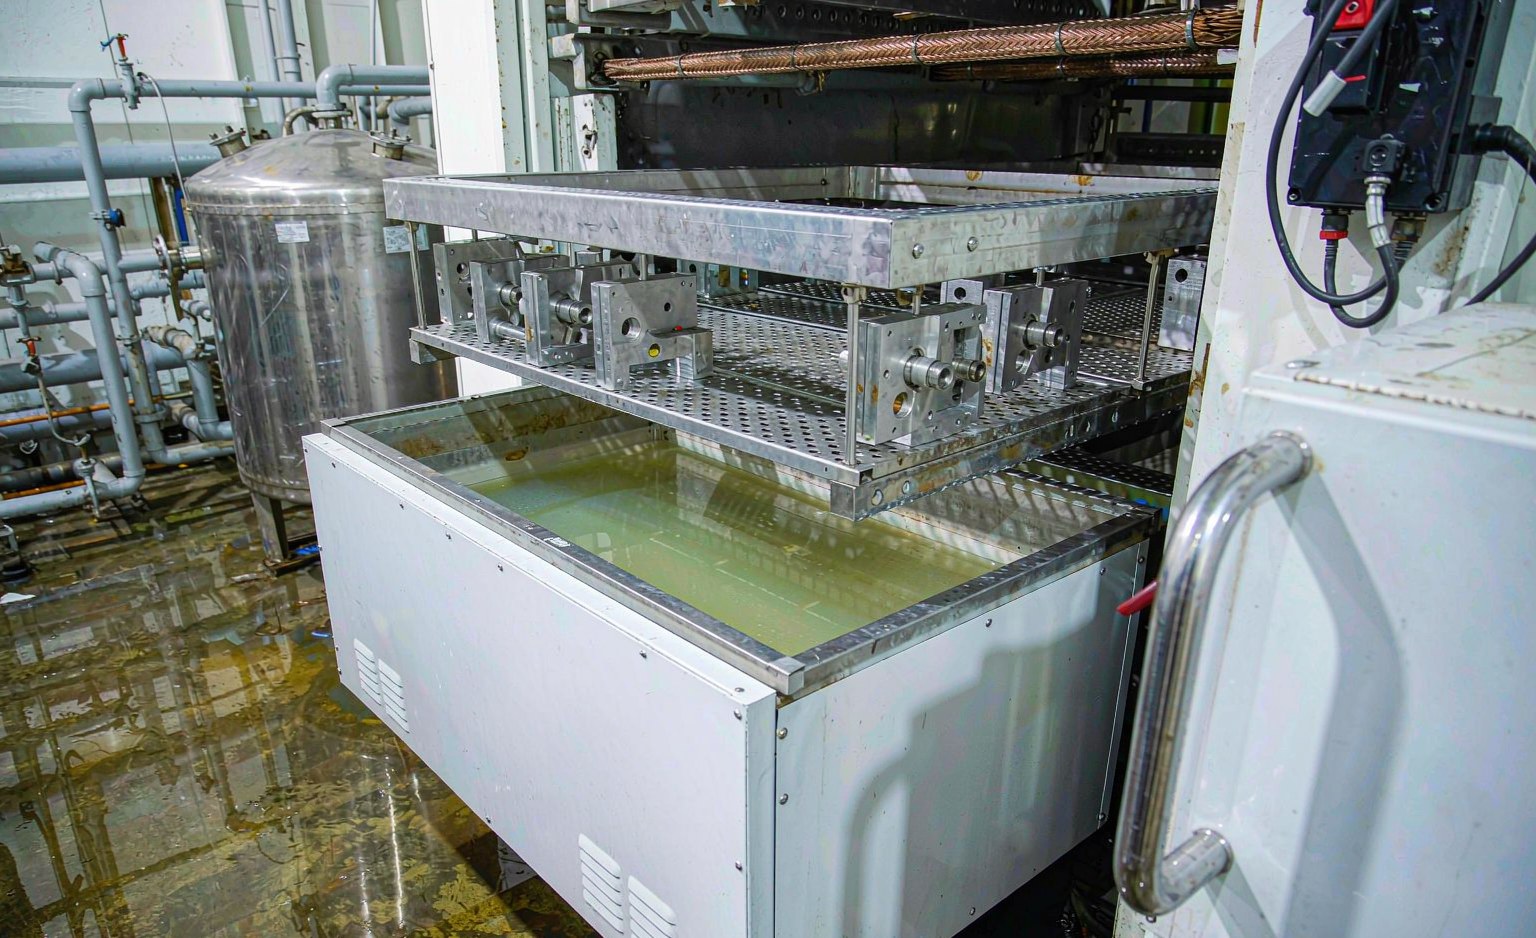
En una línea de anodizado, los puntos de contacto del útil definen dónde faltará el recubrimiento. Es una cuestión de la fase de cotización, no de la primera inspección de recepción.
Pasivado: eliminar el hierro libre del acero inoxidable
El pasivado no añade una capa. Elimina el hierro libre y la contaminación de la superficie para que el cromo pueda volver a concentrarse y la aleación recupere su propia resistencia a la corrosión. Las dimensiones no cambian y el aspecto cambia poco. Las normas que se citan habitualmente son ASTM A967 o ASTM A380, en química nítrica o cítrica.
Se requiere después de soldar, después de mecanizar con herramienta que contiene hierro o de estar en contacto con utillaje de acero al carbono, y en cualquier pieza de acero inoxidable que deba superar un ensayo de niebla salina. Puede omitirse en piezas puramente decorativas en servicio interior seco y sin riesgo de contaminación por hierro.
Pintura en polvo: gruesa, resistente a la intemperie y con mucho enmascarado
El espesor de capa suele ser de 60 a 100 µm, varias veces el del anodizado. La ventaja es la resistencia a la intemperie y la libertad de color, con sistemas de poliéster habituales en exterior. El coste es que hay que recalcular cada ajuste: los taladros roscados, los taladros de precisión, las superficies conductoras y los puntos de puesta a tierra necesitan enmascarado, y el enmascarado es mano de obra manual.
Un punto fácil de pasar por alto: una pieza recubierta no se puede reparar localmente sin dejar rastro visible. Retrabajar significa decapar y volver a recubrir, y el decapado conlleva riesgo de distorsión en paredes finas. Por eso el color y el lote deben quedar cerrados una sola vez.
| Proceso | Sustrato | Capa típica | Modifica la medida | Enmascarado | Aplicación habitual |
|---|---|---|---|---|---|
| Anodizado sulfúrico, Type II | Aleaciones de aluminio | 10 a 25 µm | Añade 5 a 12 µm por superficie | Taladros de ajuste, roscas | Corrosión y aspecto |
| Anodizado duro, Type III | Aleaciones de aluminio | 25 a 50 µm | Añade 12 a 25 µm por superficie | Igual, con más material | Superficies de desgaste, caras deslizantes |
| Pasivado | Acero inoxidable | Sin incremento medible | No | Ninguno | Tras soldadura, requisitos de niebla salina |
| Pintura en polvo | Casi todos los metales | 60 a 100 µm | Sí, según el espesor de capa | Roscas, taladros, puesta a tierra | Exterior, piezas visibles |
| Sin acabado | Cualquiera | Ninguna | No | Ninguno | Piezas internas, mecanizado posterior |
Los cuatro factores que realmente determinan el coste
- Número y posición de las marcas del útil. Más puntos y posiciones más estrictas implican más tiempo de carga y más retrabajo.
- Superficie enmascarada. El enmascarado es manual. En cuanto la pieza tiene una docena de taladros roscados, el coste sube rápido.
- Color y lote mínimo. Un color especial implica un baño dedicado o un cambio de polvo dedicado, y las cantidades pequeñas asumen ese ajuste.
- El retrabajo es en gran medida irreversible. Antes de rehacer hay que decapar el óxido y el recubrimiento, y el decapado conlleva riesgo de distorsión en secciones finas.
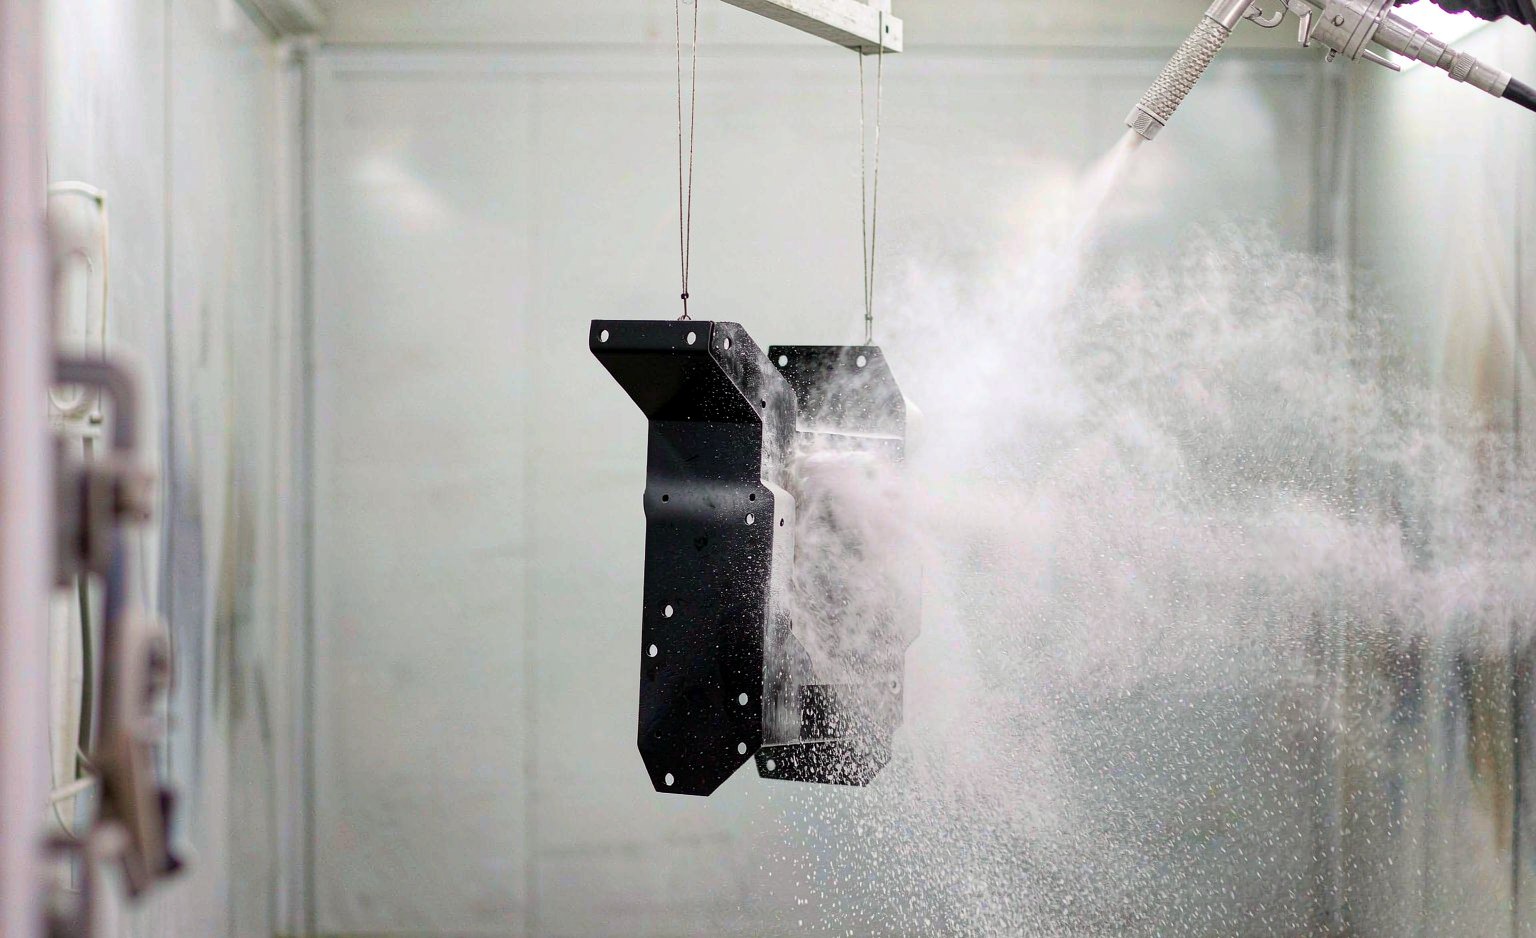
El recubrimiento crece mucho más que el anodizado, y el precio es que hay que enmascarar antes cada rosca y cada taladro de ajuste. El volumen de enmascarado se refleja directamente en la cotización.
Cómo escribirlo en el plano
Una nota ejecutable vale por diez adjetivos. Bastan cuatro elementos: proceso, norma, espesor de capa, color y enmascarado.
Para el anodizado: «Anodizar, Type II, 15 a 20 µm, negro, enmascarar taladro de ajuste 12H7 y roscas M6». Para el pasivado: «Pasivar según ASTM A967, química cítrica». Para el recubrimiento: «Pintura en polvo, poliéster, 70 a 90 µm, color especificado, enmascarar roscas y espárragos de puesta a tierra».
Lista de comprobación antes de emitir el plano
- ¿Coinciden sustrato y proceso? El anodizado va sobre aluminio y el pasivado sobre acero inoxidable.
- ¿Se indica el espesor de capa y hay material en las medidas de ajuste?
- ¿Están identificadas las caras, taladros y roscas que deben enmascararse?
- ¿Se indican las ubicaciones y el número de marcas del útil permitidas?
- ¿El color es estándar o especial, y el tamaño del lote lo justifica?
- ¿Hay requisitos de niebla salina o de intemperie, y se nombra la norma de ensayo?
- ¿Quedan excluidas del recubrimiento las superficies que deben conducir o conectar a tierra?
El último punto es el que más se olvida. En una envolvente recubierta, un espárrago de puesta a tierra pintado puede ser la razón de que falle un ensayo de EMC.
Si esto queda escrito, las cotizaciones se vuelven notablemente más comparables, porque el proveedor ya no tiene que cargar un margen de seguridad por «no está claro si aquí hace falta enmascarado».