Finition de surface des pièces usinées : anodisation, passivation, thermolaquage
Substrat, épaisseur de couche, masquage et les vrais facteurs de coût des trois finitions les plus courantes, et comment les spécifier sur un plan.
La plupart des finitions de surface se décident à la dernière ligne d'un plan : une note du type « anodiser noir » ou simplement « finition selon besoin ». Puis le devis revient, et il apparaît que cette seule ligne a tranché deux choses : le coût et la question de savoir si la pièce s'ajuste encore.
Cet article traite des trois finitions les plus fréquentes : l'anodisation pour l'aluminium, la passivation pour l'acier inoxydable et le thermolaquage, qui s'applique presque partout. L'attention ne porte pas sur la chimie mais sur les points qui posent réellement problème : comment l'épaisseur de couche modifie les dimensions, où se situent les traces de montage, quel masquage est nécessaire et quand un autre procédé est la bonne réponse.
D'abord le substrat, ensuite le procédé
Une finition se choisit en fonction du matériau, pas de l'apparence. L'anodisation ne fonctionne que sur l'aluminium, car elle fait croître l'oxyde à partir du métal lui-même. L'acier inoxydable demande une passivation et non une anodisation, l'objectif étant d'éliminer le fer libre. Le thermolaquage convient à presque tous les métaux conducteurs, mais son épaisseur consomme les ajustements et les jeux.
L'ordre judicieux est le matériau, puis la question de savoir si la pièce doit conduire, être soudée ou résister à l'usure, puis l'environnement (intérieur, extérieur, brouillard salin), et seulement ensuite l'apparence. Dans l'ordre inverse, le résultat habituel est une pièce en aluminium qui reçoit un revêtement et ne s'aligne plus sur l'alésage à 0.1 mm près.
Anodisation : faire croître une couche d'oxyde à partir de l'aluminium
L'anodisation sulfurique fait croître sur l'aluminium un film d'oxyde poreux qui devient dense après colmatage. Elle apporte trois choses : résistance à la corrosion, résistance à l'usure et couleur. Les types courants sont le Type II, procédé sulfurique standard, et le Type III, l'anodisation dure.
L'épaisseur de couche modifie les dimensions : il faut la prévoir
Environ la moitié de l'oxyde croît dans le substrat et l'autre moitié vers l'extérieur, si bien que chaque surface gagne à peu près la moitié de l'épaisseur de couche. Le Type II à 10 à 25 µm ajoute environ 5 à 12 µm par surface ; le Type III à 25 à 50 µm peut ajouter 12 à 25 µm par surface. Les pièces de structure ne sont généralement pas concernées, mais les alésages d'ajustement, les portées de roulement et les filets fins sont précisément les endroits où les pièces deviennent trop serrées ou ne se vissent plus.
Deux solutions seulement : laisser de la surépaisseur sur ces surfaces ou les masquer. Le masquage doit être indiqué sur le plan plutôt que laissé à l'appréciation du fournisseur quant à la fonction de la pièce.
Les traces de montage ne s'éliminent pas, elles se placent
Le courant doit entrer dans la pièce : il existe donc toujours un point de contact où aucune couche ne se forme. La position se négocie, la trace ne s'efface pas. Inscrire l'exigence sur le plan, par exemple « traces de montage uniquement sur les faces non fonctionnelles, trois au maximum par pièce », coûte moins cher que de reprendre un lot.
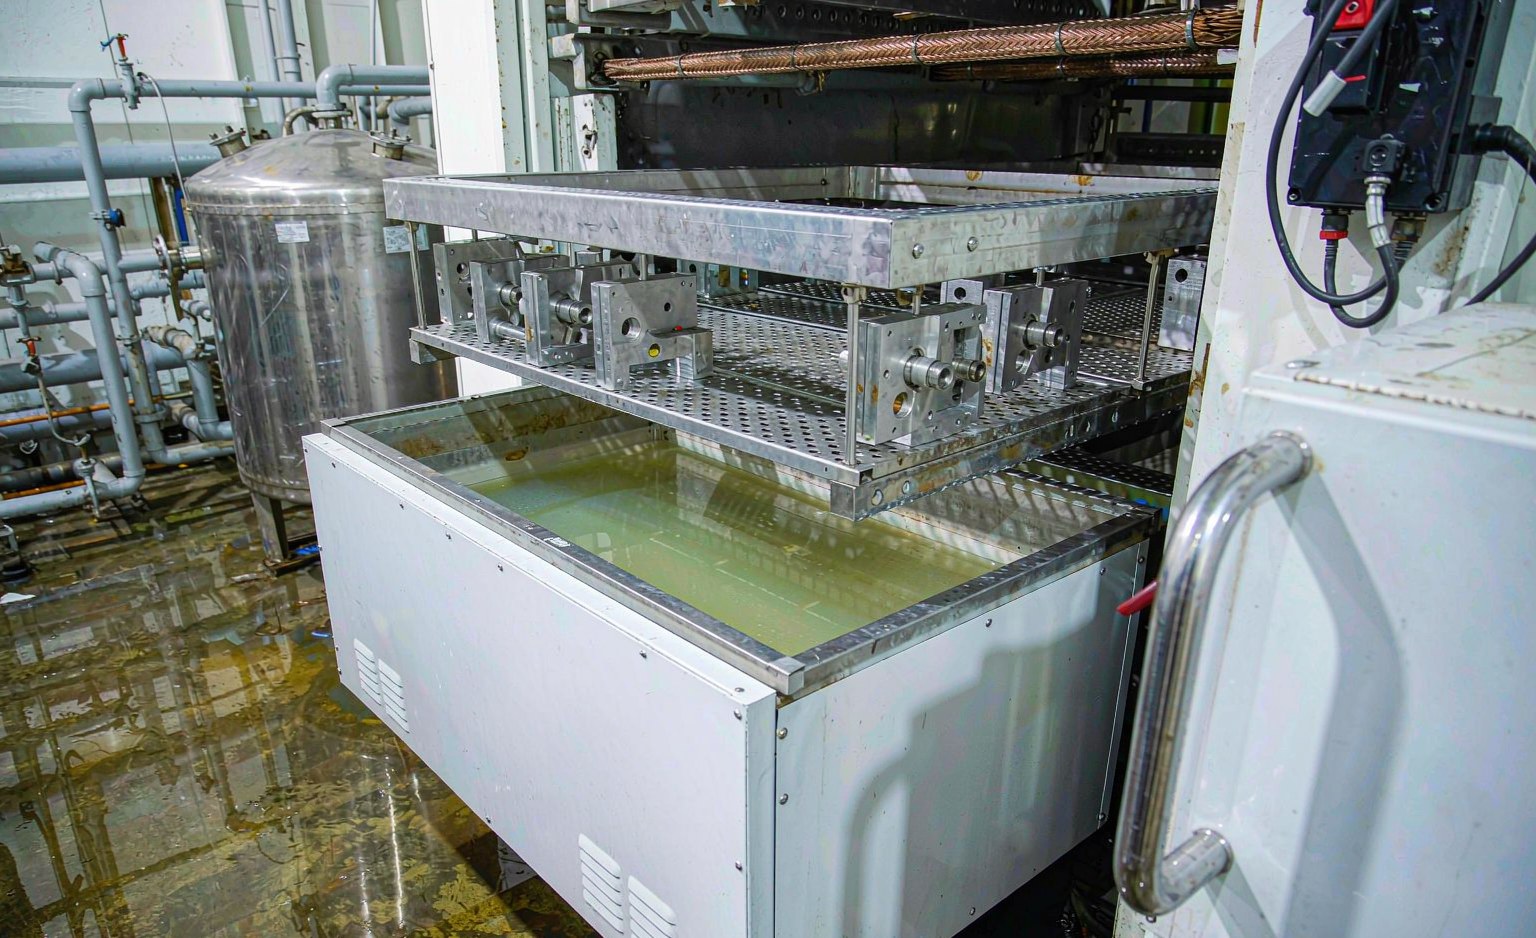
Sur une ligne d'anodisation, les points de contact du montage déterminent les endroits où le revêtement manquera. C'est une question à trancher au stade du devis, pas au premier contrôle à réception.
Passivation : éliminer le fer libre de l'acier inoxydable
La passivation n'ajoute pas de couche. Elle élimine le fer libre et les contaminations de la surface afin que le chrome puisse se reconcentrer et que l'alliage retrouve sa propre résistance à la corrosion. Les dimensions ne changent pas et l'aspect évolue peu. Les normes couramment citées sont ASTM A967 ou ASTM A380, en chimie nitrique ou citrique.
Elle est nécessaire après soudage, après usinage avec des outils contenant du fer ou au contact de montages en acier au carbone, ainsi que sur toute pièce inoxydable devant passer un essai au brouillard salin. Elle peut être omise sur des pièces purement décoratives en service intérieur sec, sans risque de contamination par le fer.
Thermolaquage : épais, résistant aux intempéries, lourd en masquage
L'épaisseur de couche est typiquement de 60 à 100 µm, plusieurs fois celle de l'anodisation. L'avantage est la résistance aux intempéries et la liberté de couleur, les systèmes polyester étant courants en extérieur. Le prix à payer est que chaque ajustement doit être recalculé : trous taraudés, alésages de précision, surfaces conductrices et points de mise à la terre doivent tous être masqués, et le masquage est un travail manuel.
Un point facile à négliger : une pièce revêtue ne se répare pas localement sans laisser de trace visible. La reprise suppose un décapage puis un nouveau revêtement, et le décapage présente un risque de déformation sur les parois minces. La couleur et le lot doivent donc être fixés une fois pour toutes.
| Procédé | Substrat | Couche typique | Modifie les dimensions | Masquage | Adapté à |
|---|---|---|---|---|---|
| Anodisation sulfurique, Type II | Alliages d'aluminium | 10 à 25 µm | ajoute 5 à 12 µm par surface | Alésages d'ajustement, filets | Corrosion et aspect |
| Anodisation dure, Type III | Alliages d'aluminium | 25 à 50 µm | ajoute 12 à 25 µm par surface | idem, surépaisseur plus grande | Surfaces d'usure, faces de glissement |
| Passivation | Acier inoxydable | aucun apport mesurable | Non | Aucun | Après soudage, exigences de brouillard salin |
| Thermolaquage | la plupart des métaux | 60 à 100 µm | Oui, de l'épaisseur de couche | Filets, alésages, mise à la terre | Extérieur, pièces visibles |
| Sans finition | tout matériau | aucune | Non | Aucun | Pièces internes, usinage ultérieur |
Les quatre éléments qui déterminent réellement le coût
- Nombre et position des traces de montage. Plus de points et des positions plus strictes signifient un temps de chargement plus long et davantage de reprises.
- Surface masquée. Le masquage est manuel. Dès qu'une pièce compte une douzaine de trous taraudés, le coût grimpe vite.
- Couleur et lot minimum. Une couleur spéciale impose un bain dédié ou un changement de poudre dédié, et les petites quantités supportent ce réglage.
- La reprise est largement irréversible. L'oxyde et le revêtement doivent être décapés avant de recommencer, et le décapage présente un risque de déformation sur les sections minces.
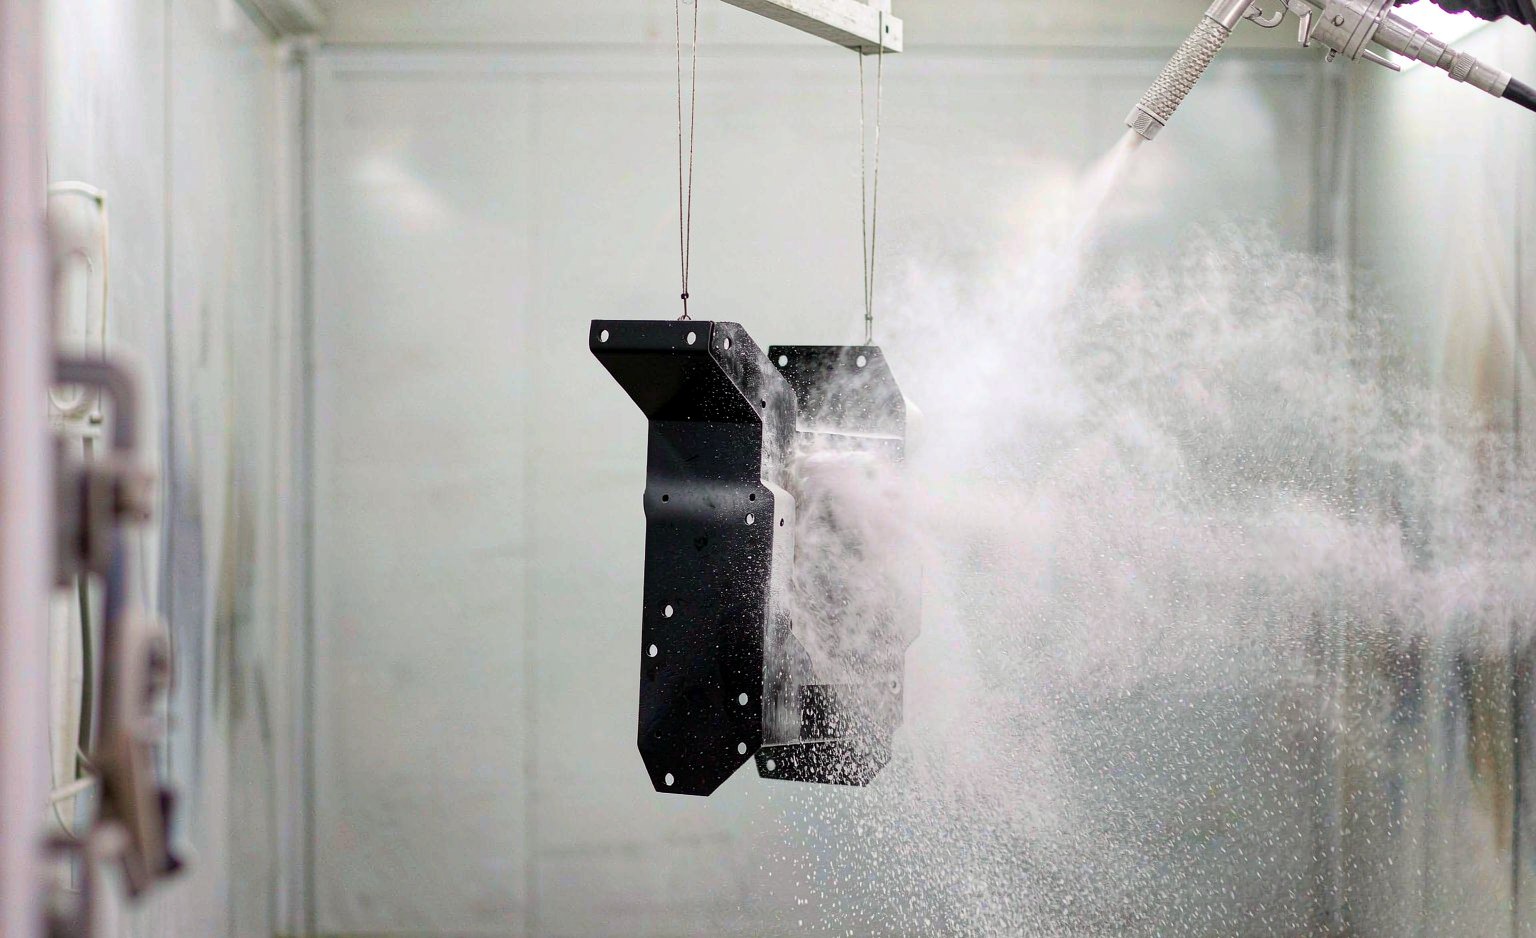
Le revêtement construit bien plus que l'anodisation, et le prix à payer est que chaque filet et chaque alésage d'ajustement doit d'abord être masqué. Le volume de masquage apparaît directement dans le devis.
Comment l'inscrire sur le plan
Une note exécutable vaut dix adjectifs. Quatre éléments suffisent : procédé, norme, épaisseur de couche, couleur et masquage.
Pour l'anodisation : « Anodiser, Type II, 15 à 20 µm, noir, masquer l'alésage d'ajustement 12H7 et les filets M6 ». Pour la passivation : « Passiver selon ASTM A967, chimie citrique ». Pour le revêtement : « Thermolaquer, polyester, 70 à 90 µm, couleur spécifiée, masquer les filets et les goujons de mise à la terre ».
Une liste de contrôle avant de diffuser le plan
- Le substrat et le procédé sont-ils compatibles ? L'anodisation relève de l'aluminium, la passivation de l'acier inoxydable.
- L'épaisseur de couche est-elle indiquée, et existe-t-il une surépaisseur sur les cotes d'ajustement ?
- Les faces, alésages et filets à masquer sont-ils identifiés ?
- Les emplacements et le nombre de traces de montage autorisés sont-ils indiqués ?
- La couleur est-elle standard ou spéciale, et la taille du lot le justifie-t-elle ?
- Existe-t-il des exigences de brouillard salin ou de vieillissement, et la norme d'essai est-elle nommée ?
- Les surfaces qui doivent conduire ou assurer la mise à la terre sont-elles exclues du revêtement ?
Le dernier point est le plus souvent oublié. Sur un boîtier revêtu, un goujon de mise à la terre peint peut devenir la raison de l'échec d'un essai CEM.
En inscrivant ces points, les devis deviennent nettement plus cohérents, car le fournisseur n'a plus à intégrer de marge de sécurité pour « masquage incertain ».